


Bagaimana cara mengatasi gelembung udara pada-produk yang terikat sempurna? Ringkasan pengalaman komprehensif seorang ahli penjilidan sempurna dari seorang veteran!
Dengan terus berkembangnya teknologi pencetakan, penjilidan nirkabel memegang posisi penting dalam buku teks, alat bantu pendidikan, dan penjilidan buku karena efisiensi penjilidannya yang tinggi dan biayanya yang rendah. Namun, masalah bagian belakang yang berlubang pada-produk bersampul buku telah lama menjadi masalah bagi berbagai perusahaan percetakan. Masalah ini tidak hanya mengurangi kekokohan dan masa pakai buku tetapi juga berdampak serius pada kualitas tampilannya, sehingga menimbulkan keluhan dan pengembalian dari pelanggan, sehingga menyebabkan kerugian ekonomi bagi perusahaan.
Dengan pengalaman bertahun-tahun mengoperasikan jalur penghubung stapel, saya terus mempelajari dan menganalisis secara mendalam seluruh proses pengikatan stapel. Saya akan mengeksplorasi penyebab kavitasi dari berbagai perspektif termasuk peralatan, proses, bahan, dan operasi, dikombinasikan dengan kasus produksi aktual, dan mengusulkan saran untuk mengoptimalkan proses pokok. Tujuannya adalah untuk memberikan solusi praktis bagi industri percetakan dan meningkatkan kualitas produk kebutuhan pokok secara keseluruhan.
Bentuk-bentuk kavitasi pada produk pengikat perekat
Rongga pada produk penjilidan umumnya terlihat seperti sarang lebah-seperti lubang kecil atau gelembung di ujung atas dan bawah buku, dan menekan dengan keras akan menimbulkan kesan bergelombang pada bagian belakang buku. Manifestasi spesifiknya adalah sebagai berikut:
01/ Distribusi perekat lelehan panas yang tidak merata
Seperti yang ditunjukkan pada Gambar 1, pada lapisan perekat yang diawetkan, terlihat jelas lubang-lubang-yang terbentuk, atau di beberapa area, tidak ada titik kosong sama sekali yang ditutupi oleh perekat lelehan panas. Gelembung menyebabkan area ikatan tidak mencukupi di area ini, sedangkan area berongga kehilangan kekuatan ikatan sepenuhnya. Dengan membuka buku dari tengah tulang belakang, Anda dapat melihat bahwa bagian tulang belakang tidak dilapisi lem panas atau tidak aman, terdapat rongga.
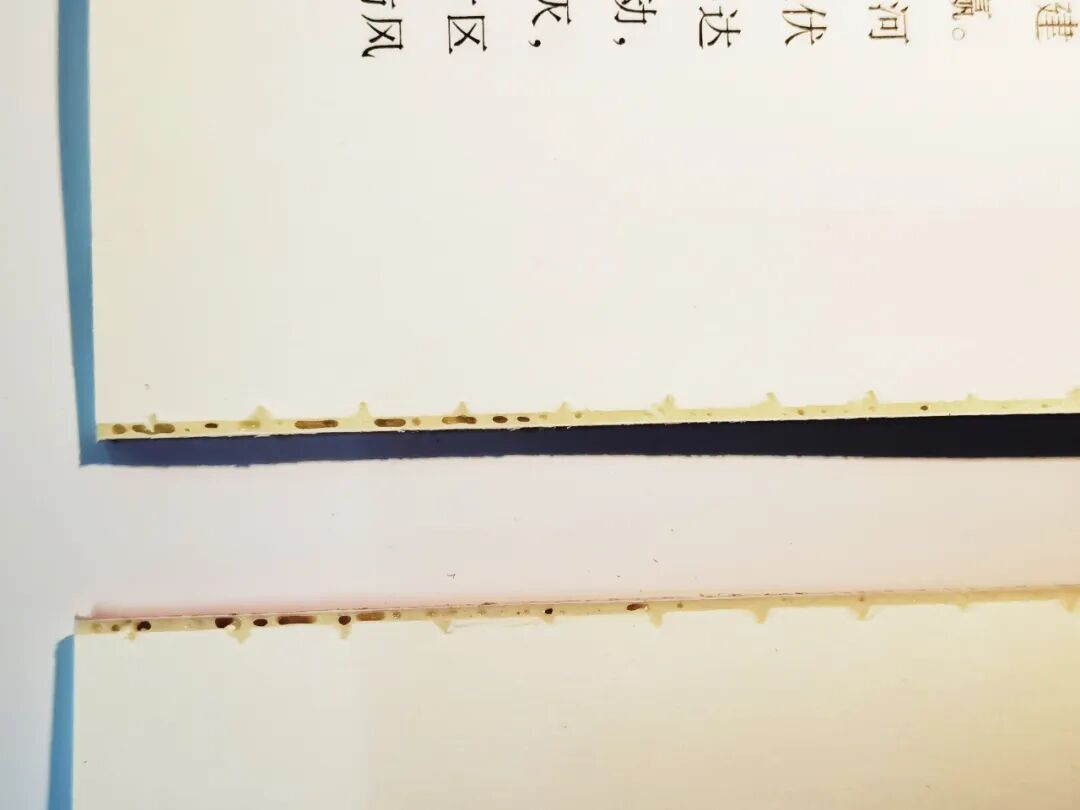 Gambar 1: Lem di beberapa area punggung buku tipis, ada rongga.
02/ Ketebalan lapisan lem tidak konsisten
Masalah ini menyebabkan permukaan punggung buku menjadi tidak rata (bergelombang), khususnya berupa tonjolan, tonjolan, atau cekungan yang tidak beraturan pada punggung buku yang telah diperbaiki, bukan permukaan yang halus dan seragam (seperti yang ditunjukkan pada Gambar 2). Mungkin juga terdapat perbedaan mencolok pada ketebalan lapisan lem di tepi atas dan bawah (seperti yang ditunjukkan pada Gambar 3).
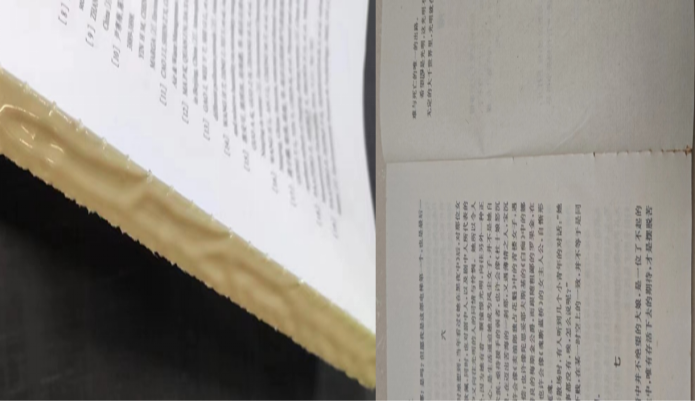
Gambar 2 Permukaan punggung buku tidak rata
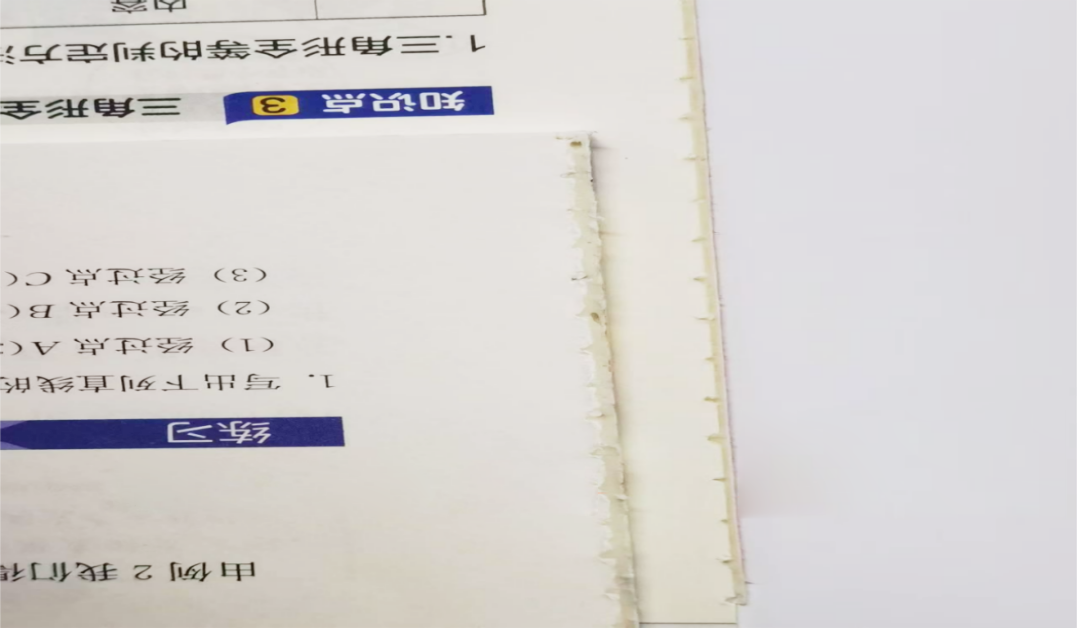 Gambar 3: Terdapat perbedaan yang signifikan pada ketebalan lapisan lem pada bagian kepala dan ekor.
Dampak gelembung udara terhadap kualitas produk yang direkatkan
01/ Mempengaruhi penampilan produk
Pertama, hal ini menyebabkan tulang belakang buku secara keseluruhan tidak rata atau cekung secara lokal, sehingga mempengaruhi kerataan tulang belakang dan estetika keseluruhan. Kedua, gelembung udara di bagian kepala dan ekor mempengaruhi pengalaman membaca pelanggan atau pembaca.
02/ Gelembung udara yang banyak mempengaruhi kekencangan
Gelembung udara yang banyak menyebabkan area lem berlubang, membuat halaman mudah dipisahkan, mengurangi kekencangan, gagal dalam uji tarik, dan dalam kasus yang serius menyebabkan patahnya tulang belakang buku, halaman lepas, dan masalah kualitas serius lainnya.
03/ Menyebabkan pengembalian dan keluhan pelanggan
Gelembung udara yang lebih besar dari 1mm di bagian kepala dan ekor dapat menyebabkan pengembalian atau keluhan pelanggan, dan bahkan penalti, sehingga mempengaruhi reputasi perusahaan. Dalam kasus gelembung udara yang sangat parah, produk mungkin dinilai tidak memenuhi syarat dalam pemeriksaan kualitas, sehingga menyebabkan kerusakan serius pada kredibilitas perusahaan.
Analisis penyebab munculnya gelembung udara pada produk yang direkatkan
01/ Penyesuaian mekanisme pengaplikasian lem yang tidak tepat
(1) Kontrol suhu lem yang tidak tepat: Suhu lem yang terlalu tinggi atau terlalu rendah secara langsung mempengaruhi fluiditas dan daya rekat lem panas meleleh, menyebabkan pengaplikasian tidak merata dan mempengaruhi kualitas lem blok buku. Perbedaan jumlah lembaran cetakan juga mempengaruhi waktu pendinginan dan pemadatan lem panas meleleh, sehingga perlu dilakukan penyesuaian suhu lem sesuai dengan perubahan suhu musiman dan lingkungan.
(2) Posisi ketinggian rol lem yang tidak sesuai: Jika rol lem terlalu tinggi atau terlalu rendah, lem panas meleleh tidak merata, mengakibatkan lem berlubang dan mempengaruhi kekuatan rekat buku.
(3) Ketebalan dan viskositas lem panas meleleh yang tidak sesuai: Ketebalan lapisan lem harus disesuaikan dengan ketebalan buku, biasanya dikontrol dalam kisaran 1,0±0,2 mm (disesuaikan berdasarkan ketebalan blok buku, seperti yang ditunjukkan pada Gambar 4 di mana lapisan lem terlalu tipis). Viskositas lem panas meleleh yang tidak tepat juga mempengaruhi keseragaman pengaplikasian lem dan kekuatan ikatan.
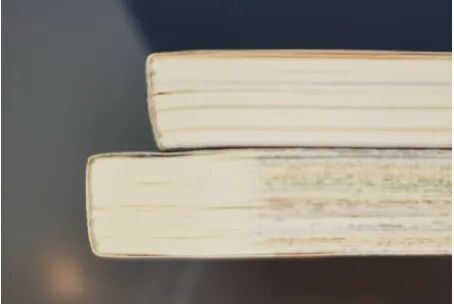
Gambar 4 Lapisan lem terlalu tipis
(4) Jika roller lem tidak ditempatkan dengan benar, akan menyebabkan bagian punggung buku tidak memiliki lem (seperti terlihat pada Gambar 5).
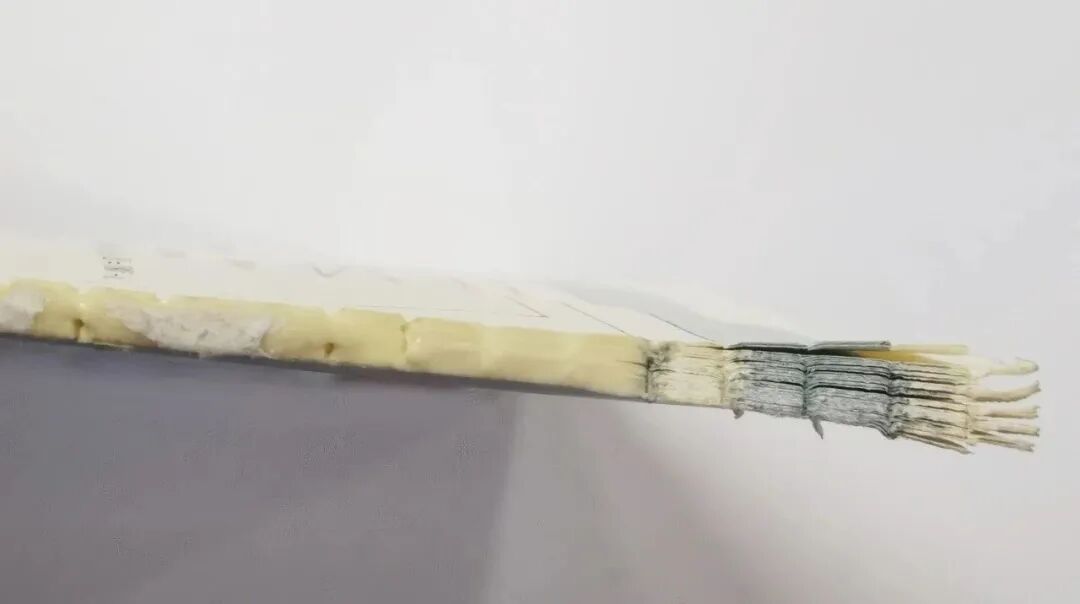 Gambar 5 Posisi pengaplikasian lem pada roller tidak akurat, dan tidak ada lem pada bagian kaki
02/ Penyesuaian pisau frais belakang yang tidak tepat
(1) Ujung tajam pisau penggilingan belakang sudah sangat aus. Jika permukaan punggung buku setelah penggilingan tidak digiling dengan benar, tidak rata, atau ada pecahan yang digiling, hal ini akan mempengaruhi kualitas pengaplikasian lem (seperti terlihat pada Gambar 6).
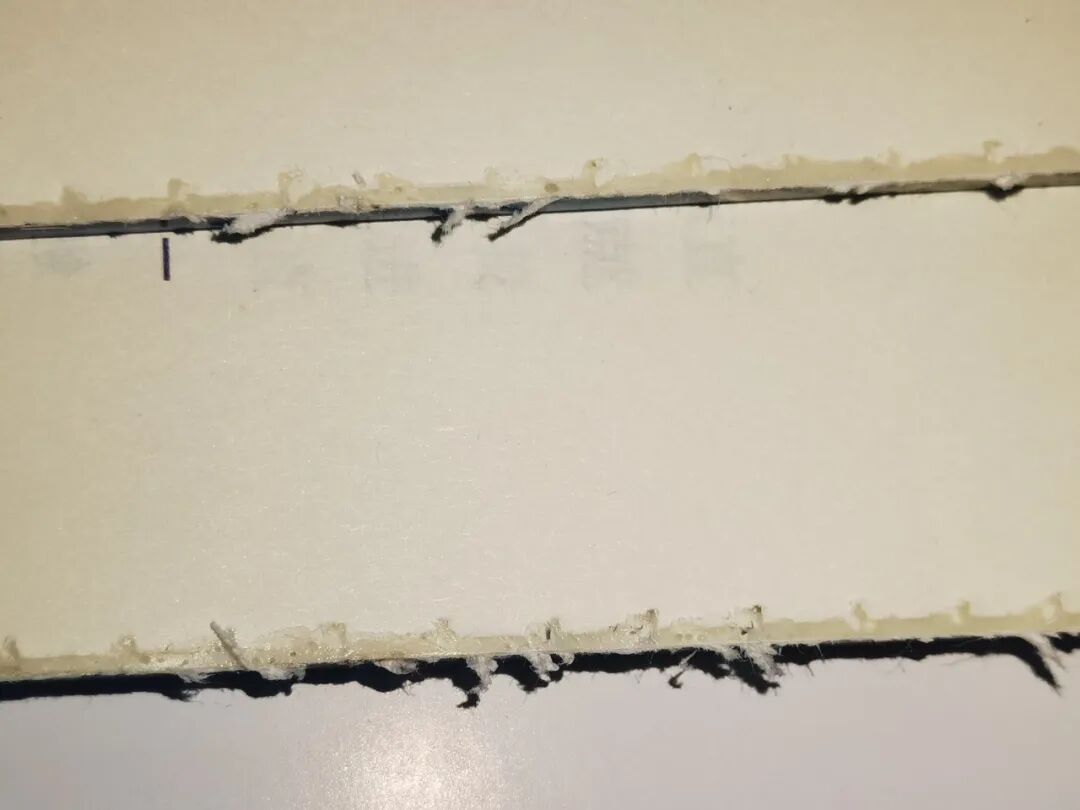 Gambar 6: Permukaan punggung buku belum sepenuhnya digiling
(2) Jika celah antara pemotong frais belakang dan pelat penekan terlalu besar, hal ini dapat menyebabkan tepi inti buku terangkat, sehingga bagian belakang milling tidak rata.
(3) Penyesuaian jarak vertikal yang tidak tepat dari bidang horizontal pemotong penggilingan belakang ke tepi klip: Jika jarak terlalu besar dan bagian staples yang terbuka tidak memiliki tegangan yang cukup, hal ini akan menyebabkan kelonggaran di antara kertas, meningkatkan kedalaman penetrasi perekat lelehan panas dan meningkatkan ketebalan tulang belakang, mengakibatkan ketebalan lebih tinggi dari potongan, mengakibatkan masalah seperti gelembung, coretan, dan kerutan busur, yang juga mempersulit pemotongan produk jadi; Jika jaraknya terlalu kecil akan mempengaruhi kedalaman penetrasi perekat lelehan panas dan kekuatan ikatan.
03/ Penyesuaian mekanisme pembentukan penyangga yang tidak memadai
(1) Ketinggian atau keseimbangan mekanisme pembentuk penyangga tidak tepat: Jika semua gelembung muncul di punggung buku, ketinggian mekanisme pembentuk penyangga perlu disesuaikan; Jika gelembung muncul di bagian atas atau bawah tanah, gunakan level untuk mengatur keseimbangan dukungan.
(2) Waktu aksi penjepitan buku dari penyangga dan mekanisme palu tidak sesuai: "Dorong ke atas dulu, lalu jepit nanti," "dongkrak secara bersamaan." Jika waktunya tidak cocok, gelembung juga bisa terjadi. Dalam kasus seperti ini, waktu kerja penjepitan buku pada mekanisme penyangga dan palu perlu disesuaikan.
04/ Pemilihan dan pelipatan kertas yang tidak tepat
(1) Kertas ringan: Kertas ringan lebih lembut dari kertas offset biasa. Jika halaman-halamannya tidak rata sepenuhnya, akan terbentuk kantong-kantong udara, yang dapat dengan mudah menyebabkan bagian belakang buku berlubang.
(2) Perbedaan yang signifikan dalam jumlah kertas sampul dan badan: Kertas sampul harus di atas 200g/m2, tetapi kertas badan harus di bawah 65g/m2, menyebabkan sampul terseret pada teks setelah dibentuk dan menyebabkan bagian belakang menjadi berlubang.
(3) Pelipatan dan penumpukan yang tidak benar: Pelipatan atau penumpukan halaman yang tidak tepat dapat menyebabkan lipatan atau permukaan yang tidak rata (terutama duri yang melengkung), menyebabkan perekat lelehan panas tidak dapat merekat secara merata, sehingga mengakibatkan lubang pada tulang belakang.
05/ Penyesuaian slot yang tidak tepat
(1) Jika jarak dan kedalaman slot tidak memenuhi persyaratan standar, perekat di bagian belakang buku mungkin tidak terisi dengan benar sehingga mengakibatkan ruang kosong.
(2) Keausan parah pada pisau alur, kedalaman alur yang tidak rata di bagian belakang buku, dan lem panas meleleh yang sulit diisi, sehingga mempengaruhi kualitas pengaplikasian lem (seperti yang ditunjukkan pada Gambar 7).
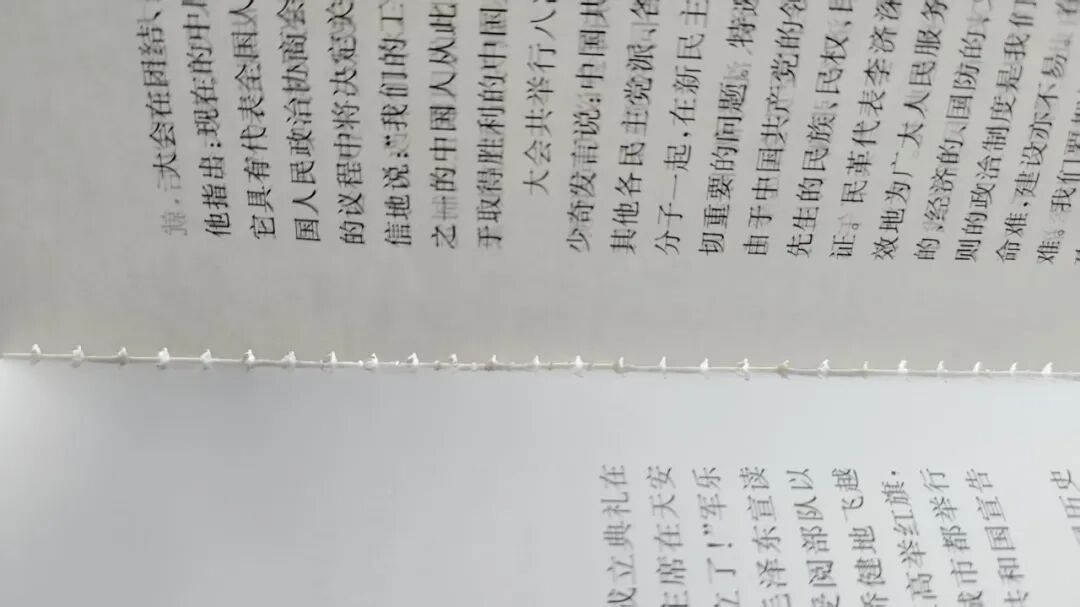 Gambar 7: Bilah slotting sudah sangat aus, dengan kedalaman slot yang tidak rata di bagian belakang buku
(3) Jika sudut antara pisau slotting dan bagian belakang buku salah, serpihan kertas dan serat kertas dapat menghalangi bukaan slot setelah slotting, mencegah lem panas meleleh menembus slot, sehingga lem di bagian belakang tidak mencukupi dan tidak rata dan menyebabkan gelembung di tulang belakang.
06/ Penyesuaian gaya penjepitan yang tidak konsisten untuk klip buku
When the clamping force of each clip on the binding machine is inconsistent, the book core inside the clip with too low pressure may be dragged by the milling plate through the milling backing station, causing the milling back to be uneven (tilted). After passing through the slots, the depth of the front and back slots of the book core and spine becomes uneven, resulting in uneven support and support force, which leads to hollow spines.
07/ Penggunaan perekat lelehan panas yang tidak tepat
(1) Tidak memilih model perekat lelehan panas yang benar berdasarkan jenis kertas: Jenis kertas yang berbeda harus digunakan, seperti kertas berlapis, yang mana jenisnya harus sesuai. Jangan mencampur lem panas meleleh model yang berbeda (saat mengganti lem, wadah lem harus dibersihkan secara menyeluruh), jika tidak, perekat di bagian belakang buku akan tidak rata sehingga menimbulkan gelembung.
(2) Kecepatan mesin tidak sesuai dengan perekat lelehan panas: waktu pengawetan untuk perekat berkecepatan tinggi adalah 3~5 detik, waktu pembukaan adalah 5~7 detik; Lem-berkecepatan rendah mengering selama 8~13 detik dan terbuka selama 9~15 detik. Pemilihan perekat lelehan panas yang tidak tepat, serta waktu pengerasan dan pembukaan yang terlalu cepat atau lambat, juga dapat mempengaruhi kualitas pengaplikasian lem dan menyebabkan gelembung.
(3) Kualitas perekat lelehan panas yang tidak stabil: Beberapa perekat lelehan panas memiliki kualitas yang buruk dan mengandung banyak kotoran, yang dapat menyebabkan kotoran menempel pada batang pemanas wadah lem atau menyumbat pipa karet atau roda karet, sehingga pengaplikasian lem tidak merata dan terbentuknya kavitasi.
Solusi untuk kavitasi pada produk pengikat perekat
01/ Optimalisasi dan penyesuaian standar mekanisme pengaplikasian lem
(1) Sesuaikan suhu lem: Sesuaikan suhu lem sesuai dengan suhu sekitar untuk memastikan perbedaan suhu dikontrol dalam kisaran ±5 derajat. Misalnya, di musim panas, suhu lem dapat diatur hingga 160 derajat, dan di musim dingin, dapat dinaikkan hingga 170 derajat.
(2) Sesuaikan ketinggian roda karet: Periksa dan sesuaikan ketinggian roller karet dan roller perata untuk memastikan tekanan pada roda karet merata dan tepat, hindari tekanan yang berlebihan atau rendah.
Direkomendasikan untuk pot primer #1: Tidak ada. 1 jarak roda karet dengan inti buku 0,50~0,80mm; Tidak ada. 2 jarak roda karet dengan inti buku 0,80~1,00mm; jarak roda karet seragam dengan inti buku 0,85~0,90mm.
Direkomendasikan untuk pot karet dasar #2: Tidak ada. 1 jarak roda karet adalah 0,80~1,00mm; Tidak ada. 2 jarak roda karet adalah 1,80~2,00mm; jarak roda karet seragam sekitar 2,00 mm.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30mm, ketebalan lapisan perekat yang direkomendasikan 1,5~2.0mm. Untuk buku yang tebal, tambah lem untuk mengisi slotnya, dan gunakan juga teknologi penarik slot (kedalaman alur lebih besar dari atau sama dengan 1,5 mm).
02/ Peningkatan proses penggilingan belakang
(1) Periksa tepi penggilingan belakang secara teratur: Standar pemeriksaannya adalah tidak ada cacat eksternal dan tidak ada pasivasi pada tepi tajam, dan efek penggilingan (kerataan pendukung, kekasaran) dan parameter proses (konsistensi kedalaman) diverifikasi secara komprehensif. Jika perlu, penajaman atau penggantian harus dilakukan (seperti yang ditunjukkan pada Gambar 8).
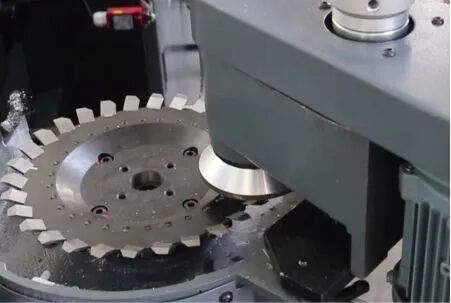
Gambar 8 Periksa secara teratur bilah penggilingan pada punggung buku
(2) Sesuaikan jarak bebas antara bilah frais dan pelat penekan: Sesuaikan jarak bebas antara cakram pemotong depan dan belakang dan bilah frais menjadi 0,1–0,3 mm (diukur dengan alat pengukur), tidak melebihi 0,3 mm, untuk memastikan bahwa punggung buku mulus setelah penggilingan (seperti yang ditunjukkan pada Gambar 9).
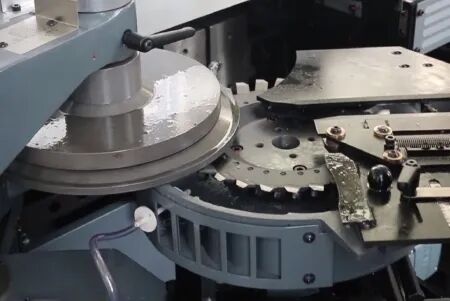
Gambar 9 Menyesuaikan Jarak Antara Pisau Milling Back dan Pelat Tekan
(3) Memperbaiki jarak vertikal dari permukaan horizontal pisau penggilingan kembali ke tepi bawah penjepit buku: Sesuaikan dengan benar bagian penjepit buku yang terbuka pada pengikatan punggung blok buku; umumnya, 10mm direkomendasikan. Bagian terbuka pada pengikatan=jumlah penggilingan + 10mm. Jika bagian terbuka pada pengikatan adalah 13mm, maka jumlah penggilingannya adalah 3mm.
(4) Kedalaman penggilingan kembali: Ketebalan kertas secara umum adalah 1,5–3,0 mm (kertas 80g/m² memiliki ketebalan sekitar 2,0–2,5 mm). Gunakan blok buku limbah untuk penggilingan percobaan dan periksa apakah kedalaman balik penggilingan seragam (perbedaan kedalaman kurang dari atau sama dengan 0,1 mm memenuhi syarat).
03/ Penyesuaian Mekanisme Pembentukan Blok Buku
(1) Menyesuaikan ketinggian mekanisme pembentukan blok buku: Sesuaikan ketinggian mekanisme pembentukan blok buku sesuai dengan besarnya tonjolan blok buku. Dengan mengambil contoh model presisi Cambridge 12000, hentikan blok buku yang digiling pada posisi nol di atas mesin casing. Pada saat ini, meja casing berada pada titik tertingginya, dan jarak dari permukaan kerja sisipan rel pemandu ke pelat bertekanan rendah pada meja casing adalah 138,5 mm, dengan kesalahan dalam 0,1 mm. Pada titik ini, ketinggian mekanisme pembentukan hanya menopang kuat punggung buku setelah aplikasi lem.
(2) Menyesuaikan keseimbangan mekanisme pembentukan: Sesuaikan keseimbangan mekanisme pembentukan sesuai dengan gelembung udara di bagian kepala dan ekor buku untuk memastikan tulang belakang buku terbentuk secara merata, dengan kesalahan-ke-belakang depan sebesar 0,1 mm (lihat Gambar 10).
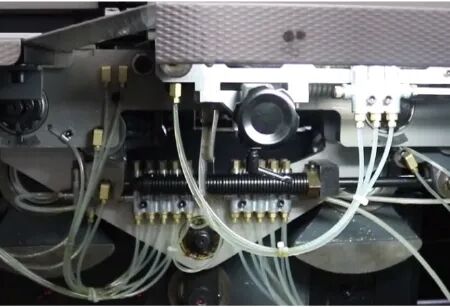 Gambar 10 Penyesuaian Keseimbangan Mekanisme Pembentuk Pengikat
04/ Tindakan Proses Optimasi Kertas
(1) Langkah-langkah optimalisasi untuk kertas ringan: Kertas ringan perlu dipadatkan dan dibundel sebelum diikat dan ditempatkan selama lebih dari 8 jam; pilih perekat lelehan panas yang sesuai; sesuaikan kecepatan, tekanan, dan parameter lain dari mesin pengikat sempurna dengan tepat untuk memastikan perekat lelehan panas didistribusikan secara merata dan menembus sepenuhnya.
(2) Kontrol kerataan blok buku: Sesuaikan tingkat platform buku atas untuk memastikan kerataan bagian belakang giling dan kedalaman alur penilaian, pastikan blok buku rapi, tanpa kerutan atau keriting.
(3) Berkomunikasi dengan penerbit terlebih dahulu. Saat mendesain dan memilih bahan, usahakan untuk menghindari penggunaan kertas sampul dan kertas blok buku dengan perbedaan berat dasar yang besar. Jika perlu selama desain, coba tambahkan sisipan atau interleave untuk mentransisikan ketegangan di antara keduanya.
05/ Penyesuaian Mekanisme Penilaian
(1) Tingkatkan kedalaman skor menjadi sekitar 1,2 mm dan pastikan perekat lelehan panas menembus alur sepenuhnya.
(2) Kontrol jarak antar skor pada 5,0–7,0 mm.
(3) Periksa dan ganti pisau pencetak cetakan belakang penggilingan dan blok pemotong penggilingan kembali secara berkala tepat waktu.
(4) Persyaratan standar untuk alur penilaian: jarak antar alur 5,0–7,0 mm; kedalaman alur 1,5±0,5mm.
06/ Buku Penyesuaian Gaya Penjepit Penjepit
(1) Menentukan hubungan antara ketebalan buku dengan gaya penjepit, dengan standar acuan seperti pada Tabel 1.
Tabel 1 Hubungan Ketebalan Buku dengan Gaya Penjepit
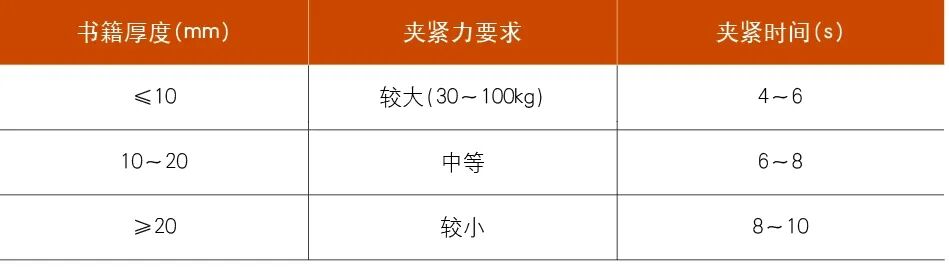
(2) Perangkat yang berbeda dapat mendeteksi data ketebalan buku melalui sensor ketebalan, dan pengontrol secara otomatis mencocokkan perpindahan pelat penjepit untuk mengontrol celah penjepit secara tepat. Misalnya, ketika ketebalan buku sebesar 15 mm terdeteksi, pelat penjepit bergerak ke celah=15 mm ditambah kompensasi lapisan lem (sekitar 0,5 mm). Sebagai alternatif, gaya penjepitan setiap penjepit buku dapat dibuat konsisten dengan menyesuaikan tekanan pegas torsi setiap penjepit pada mesin induk.
(3) Setelah dijepit, jika penyusutan blok buku kurang dari atau sama dengan 2,5 mm, maka dianggap memenuhi syarat. Periksa secara acak bagian belakang buku untuk mencari cacat seperti kerutan, gelembung, lem terbuka, atau lem meluap.
Menyelesaikan masalah kekosongan pada produk{0}}yang terikat sempurna memerlukan penanganan berbagai aspek, termasuk peralatan, proses, material, dan pengoperasian. Melalui analisis dan pengoptimalan yang sistematis, stabilitas-kualitas produk yang terikat sempurna dapat ditingkatkan secara efektif. Solusi yang dijelaskan dalam artikel ini telah diverifikasi dalam produksi sebenarnya dan dimaksudkan untuk memberikan ide bagi rekan-rekan dalam memecahkan masalah dalam proses pengikatan sempurna nirkabel, dan solusi tersebut menawarkan nilai referensi bagi operator mesin pengikat sempurna dan insinyur kualitas.