


"Efisiensi produksi stempel foil bungkus rokok 'Yuxi (Hard)' telah meroket, dan rahasia ini tersembunyi di baliknya!
Stamping foil banyak digunakan dalam industri percetakan kemasan, namun penerapannya lebih tinggi lagi di beberapa area pencetakan khusus, terutama pada kemasan rokok. Teknologi stempel foil posisional telah berevolusi dari teknik stempel tradisional yang tidak-jarak sama. Ia menggunakan pemindaian posisi kursor dan kontrol sumbu stepper untuk mengatur jarak lompatan, memungkinkan pola elektro-aluminium sejajar secara tepat dengan pelat stempel, sehingga elektro-aluminium holografik melengkapi stempel posisi di bawah panas dan tekanan.
Posisi kursor foil stempel posisi holografik perlu dihitung berdasarkan beberapa faktor seperti tata letak potongan cetakan, jumlah pembebanan, dan jumlah titik stempel. Hal ini memastikan jarak langkah yang konsisten dan memenuhi persyaratan stamping dengan sempurna."
Secara umum, proses hot stamping-ke-datar multi-titik tunggal-posisi memerlukan jarak titik stamping yang merata. Jika jaraknya tidak rata, pola stempel yang diposisikan tidak dapat disejajarkan dengan benar atau dapat menyebabkan konsumsi tambahan aluminium berlapis listrik. Biasanya, hal ini diselesaikan dengan menambahkan lebih banyak proses stamping, membagi stamping menjadi dua langkah atau lebih, namun hal ini pasti akan meningkatkan langkah dan biaya produksi, sehingga menurunkan efisiensi produksi secara keseluruhan.
Untuk meningkatkan efisiensi stempel, perusahaan percetakan sering kali menggunakan pendekatan stempel simultan multi-tata letak untuk stempel panas pada posisi tertentu pada kemasan rokok. Ini berarti memberi cap pada pola yang sama pada beberapa paket sekaligus, yang biasa disebut "stempel multi-tata letak". Empat-penyiapan kotak strip tata letak ditunjukkan pada Gambar 1. Stempel multi-tata letak dapat sangat meningkatkan efisiensi selama ukuran pola dan jaraknya konsisten, serta menjaga keselarasan stempel tetap stabil. Selain itu, dengan teknologi saat ini, stempel multi-tata letak perlu menyelaraskan pola berlapis listrik anti-palsu dengan pola cetakan pada kertas kemasan, biasanya dilakukan melalui deteksi tanda optik.
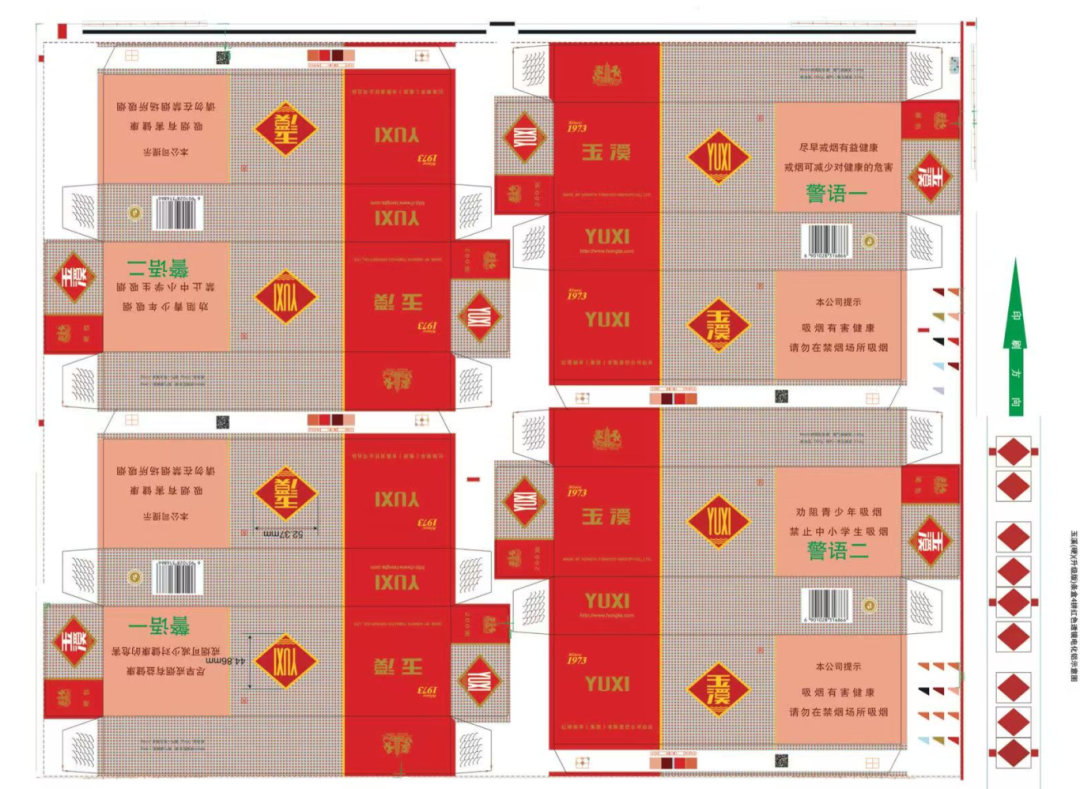 Gambar 1 Empat-Tata Letak Pencetakan Strip Kotak
Analisis Masalah Registrasi di Hot Stamping
Saat melakukan stempel panas registrasi multi{0}up untuk kemasan kotak strip rokok, misalkan kita perlu mencap logo yang sama di bagian depan dan belakang setiap kotak. Untuk penyiapan stempel N-up, diperlukan 2N label aluminium foil anti-palsu. Jika jarak antara setiap label pada kotak yang sama atau berdekatan konsisten dan jarak pada aluminium foil ditetapkan sebagai nilai tetap, maka pengecapan berurutan dapat mencapai kesejajaran yang berkesinambungan. Namun, dalam produksi sebenarnya, jarak antara dua label pada kotak yang sama adalah konsisten, namun karena adanya potongan garis antara kotak yang berdekatan, jarak antara label kedua pada kotak 1 dan label pertama pada kotak 2 lebih besar daripada jarak antara dua label pada satu kotak. Dengan kata lain, jarak antar 2N label yang dicap sekaligus tidak konsisten. Jika jarak pada aluminium foil masih ditetapkan sebagai nilai tetap, akan ada masalah dalam menyelaraskan pola label yang dicap berikutnya.
Pendekatan tradisional "satu label sama dengan satu merek registrasi" memerlukan langkah ekstra untuk menetapkan merek, sehingga meningkatkan biaya produksi. Selain itu, metode ini memerlukan pemeriksaan tanda tetap tertentu setiap kali pendaftaran dilakukan, sehingga meningkatkan biaya penggunaan. Selain itu, metode registrasi ini hanya dapat mendeteksi keselarasan setelah stempel, yang berarti posisi stempel dipindai untuk mengetahui adanya penyimpangan, dan penyesuaian hanya dilakukan jika penyimpangan terlalu besar, sehingga menyebabkan kelambatan yang signifikan. Meskipun mengatur label foil agar sama persis dengan posisi dan jarak pada media membuat penyelarasan lebih mudah selama pencetakan, hal ini sangat mempersulit produksi foil; jarak yang lebar antara label anti pemalsuan akan menyia-nyiakan aluminium foil, dan peningkatan jarak langkah selama pengujian pengecapan baik terhadap stabilitas proses maupun masa pakai peralatan.
Untuk mengatasi masalah ini dan memenuhi persyaratan khusus untuk mencap pola yang tidak-berjarak sama sekaligus selama pencetakan multi-up, perlu dilakukan perbaikan teknis yang ditargetkan pada susunan, jarak, dan tanda pendaftaran label anti-pemalsuan pada kertas timah, sehingga beberapa pola yang tidak-jarak sama dapat dicap dalam satu posisi. Berdasarkan hal ini, solusi teknis yang memungkinkan stempel-posisi tunggal untuk beberapa pola yang tidak-jarak sama telah dirancang.
Tentukan Jumlah Stamping Atas dan Posisi serta Jarak Tanda pada Substrat
Berdasarkan panjang memanjang satu unit, tentukan jumlah unit memanjang per stempel pada mesin press flatbed, yaitu membagi panjang pelat cetak pada mesin press flatbed dengan panjang memanjang satu unit. Hasilnya menunjukkan jumlah unit memanjang per stamping, yang merupakan kuantitas yang disebut "multi-up stamping".
Dengan menggunakan jarak vertikal antara-satu label yang diberi stempel, ukur jarak antara garis tengah geometris setiap label. Setiap unit berisi dua atau lebih label stempel. Jarak antar label dalam satu unit diberi tanda L1, dan jarak antara label terakhir unit 1 dengan label pertama unit 2 pada unit yang berdekatan ditandai dengan L2. Karena area potong antara unit yang berdekatan, L2 lebih besar dari L1 dan tetap konstan.
Penyiapan aluminium foil mengikuti tiga langkah berikut:
(1) Gambar 2 menunjukkan skema tata letak aluminium foil; Gambar 3 menunjukkan pemisahan label pada-kotak satu sisi dan aluminium foil; Gambar 4 menunjukkan hamparan pola stempel kotak empat-atas dengan label anti-pemalsuan pada kertas timah.
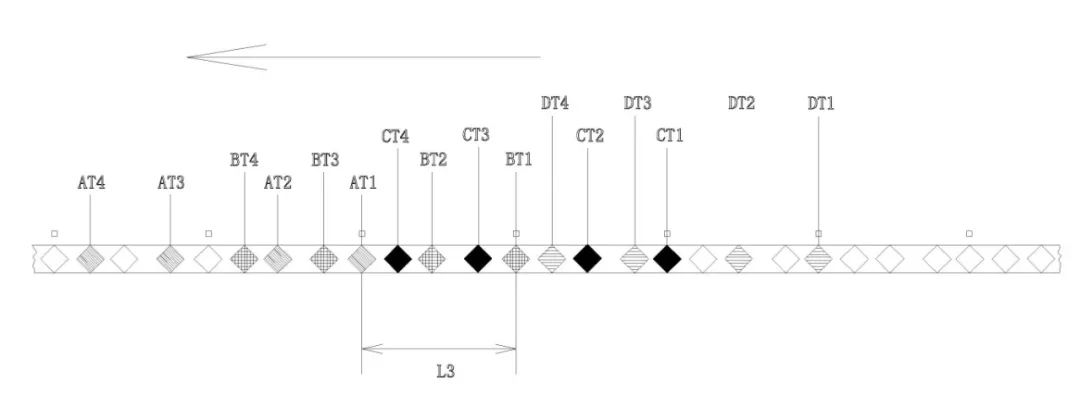
Gambar 2 Diagram Skema Struktur Distribusi Aluminium Elektrolit
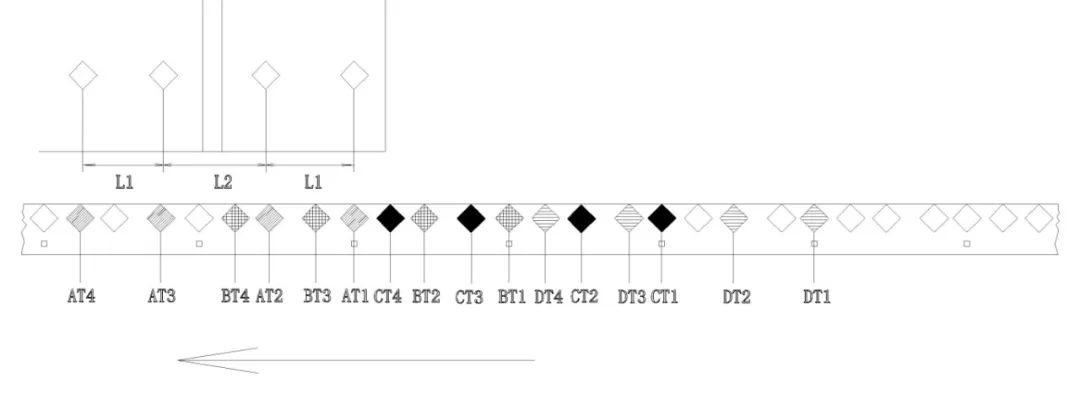
Gambar 3 Diagram yang menunjukkan pemisahan kotak-strip tunggal dan label anti-pemalsuan pada film aluminium anodisasi
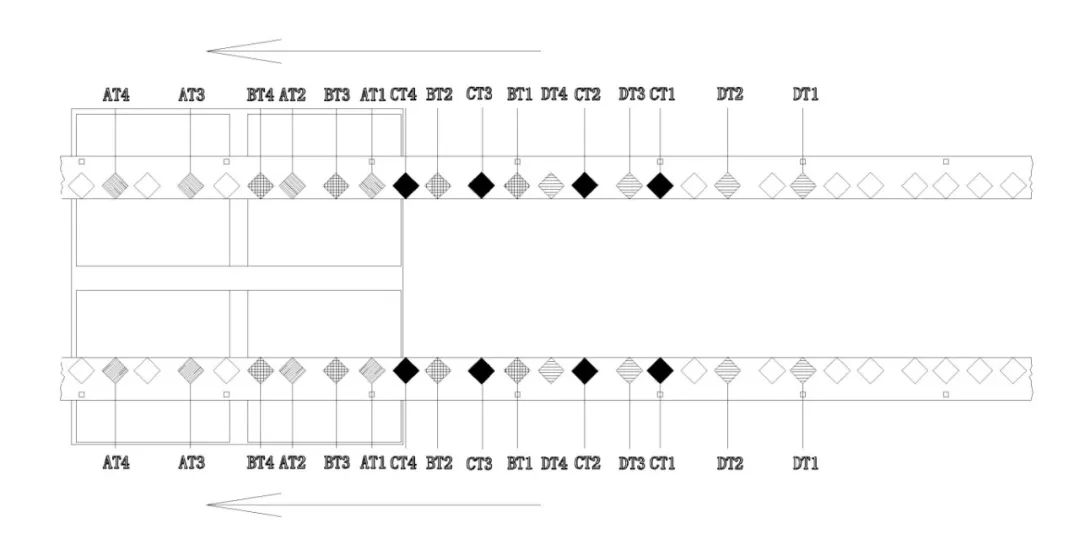 Gambar 4 Diagram skema penyelarasan antara empat-pola stempel ke atas dan label aluminium berlapis logam
(2) Pada lembar media pertama, beri label tanda stempel pertama sebagai AT1, tanda stempel kedua sebagai AT2, dan seterusnya, hingga tanda stempel ke-N, berlabel ATN. Pada lembar media kedua, beri label tanda stempel pertama sebagai BT1, tanda cap kedua sebagai BT2, dan seterusnya, hingga BTN. Mengikuti pola ini, pada lembar media ketiga, beri label tanda stempel pertama sebagai CT1, tanda stempel kedua sebagai CT2, dan hingga CTN; pada lembar media keempat, beri label yang pertama sebagai DT1, yang kedua sebagai DT2, dan hingga DTN, ulangi seperti ini.
(3) Penempatan spesifiknya adalah sebagai berikut: pertama, tentukan kursor posisi pertama yang akan dipindai pada film aluminium logam untuk dicap, dan atur tanda stempel anti-pemalsuan AT1 di lokasi yang sesuai. Kemudian atur AT2 pada interval L1, AT3 pada interval L2, dan AT4 pada interval L1. Stempel pertama berdasarkan kursor posisi pertama dapat menyelesaikan stempel pada{10}}lembar media bernomor genap. Mengikuti pola yang sama yang digunakan untuk menyetel tanda anti-pemalsuan pada stempel pertama, lanjutkan menyetel kursor anti-pemalsuan stempel kedua BT1, BT2, BT3, BT4, dan seterusnya.
Selama bekerja, stempel pertama memindai kursor posisi pertama, dan sesuai dengan jarak tetap yang ditetapkan, stempel AT1, AT2 hingga ATN dan tanda anti-pemalsuan 2N pada lembar media pertama dan kedua. Kemudian, film aluminium berlapis logam bergerak maju dengan jarak tertentu L3, membawa kursor pemosisian kedua ke posisi 'kursor pemosisian pertama', yakni titik awal pencapatan. Mengikuti jarak tetap yang sama, tanda anti-pemalsuan berikutnya dicap pada lembar media ketiga dan keempat. Proses ini memungkinkan terjadinya skipping dan stamping yang seragam dan terus menerus.
Stamping-satu kali untuk pola-beberapa titik yang tidak-seragam
Desain dan produksi foil stamping posisi
Pada setiap lembar media, atur jarak antara tanda stempel pertama dan kedua pada unit pertama menjadi L1=135.9 mm, dan jarak antara tanda stempel kedua pada unit pertama dan tanda stempel pertama pada unit kedua menjadi L2=159 mm. Konfirmasikan bahwa tata letaknya adalah 'stempel{3}empat ke atas.'
Seperti ditunjukkan dalam Gambar 2, 3, dan 4, stempel pertama berdasarkan pemindaian kursor posisi pertama dapat menyelesaikan stempel pada dua lembar dalam arah vertikal, yang mencakup keempat lembar media. Stempel kedua memindai kursor pemosisian kedua, yang ditempatkan L3=240 mm dari kursor pemosisian pertama. Selama proses ini, skipping dan stamping yang seragam dan stabil memastikan bahwa, kecuali untuk tanda anti-pemalsuan pertama, ketiga, dan kelima yang terlewat di awal, semua tanda berikutnya dicap dalam interval yang tepat. Hal ini sangat mengurangi limbah film aluminium metalisasi. Skema aluminium logam ditunjukkan pada Gambar 5.
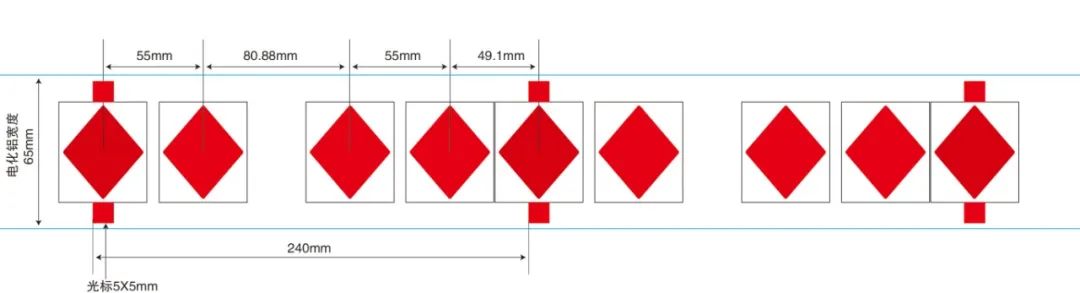 Gambar 5: Skema kotak strip yang ditingkatkan "Yuxi (Keras)" versi stempel aluminium lensa merah 4 bagian
Contoh Aplikasi
Seperti yang ditunjukkan pada Gambar 2, 3, dan 4, dengan mengambil contoh kotak strip 4-potong "Yuxi (Keras)" yang telah ditingkatkan, satu kotak strip yang dikemas berbentuk persegi panjang dan, setelah dilipat, menjadi kotak berbentuk kubus persegi panjang. Selama produksi, perlu dilakukan stempel laser tanda anti-pemalsuan AT1 dan AT2 pada posisi logo depan dan belakang kotak yang dilipat. Artinya, stempel dilakukan pada lembaran kertas datar berbentuk persegi panjang sebelum dilipat. Aluminium foil biasa yang sesuai memiliki tanda anti-palsu yang disusun pada jarak yang sama. Jika jarak antara dua posisi stempel pada kotak ini tetap, beberapa tanda anti-pemalsuan dapat disusun pada jarak yang sama pada foil dalam jarak tetap ini, sehingga selama stempel, setiap tanda pada foil dapat dicap tepat pada posisi kotak. Hal ini memungkinkan pencetakan berkecepatan tinggi sekaligus meminimalkan limbah aluminium foil.
Namun, karena kebutuhan produksi, kotak kemasan ini dicetak pada karton yang digulung menggunakan pencetakan gravure, kemudian dipotong menjadi lembaran untuk dicap datar, diembos, dan-pemotongan. Oleh karena itu, tata letak memerlukan area khusus untuk pemotongan, yang membuat jarak L2 antara tanda anti-palsu AT1 dan AT2 yang berdekatan pada dua kotak yang terhubung lebih besar daripada jarak L1 antara dua titik stempel pada kotak yang sama. Hal ini mencegah tanda anti-pemalsuan pada foil agar tidak tersebar secara merata. Baik menggunakan stempel kontinu atau stempel titik{10}tunggal sesuai dengan posisi kotak, banyak foil yang terbuang, dan pemasangan kembali seluruh peralatan produksi akan memakan biaya yang terlalu besar.
Untuk mengatasi hal ini, produk menggunakan teknik stempel pemosisian satu-titik dengan pola tidak-jarak yang sama. Hal ini melibatkan desain ulang tata letak kotak, penanda posisi dan tanda anti-pemalsuan pada foil, serta jarak langkah foil. Skema langkah foil ditunjukkan pada Gambar 6. Uji produksi massal memverifikasi bahwa teknik ini hanya mengubah proses produksi asli secara minimal, menghasilkan stempel satu-kali pada pola multi-bagian, multi-titik, tidak-jarak yang sama dengan limbah foil minimal, memastikan penempatan holografik yang akurat, menjaga kontinuitas produksi, dan meningkatkan efisiensi.
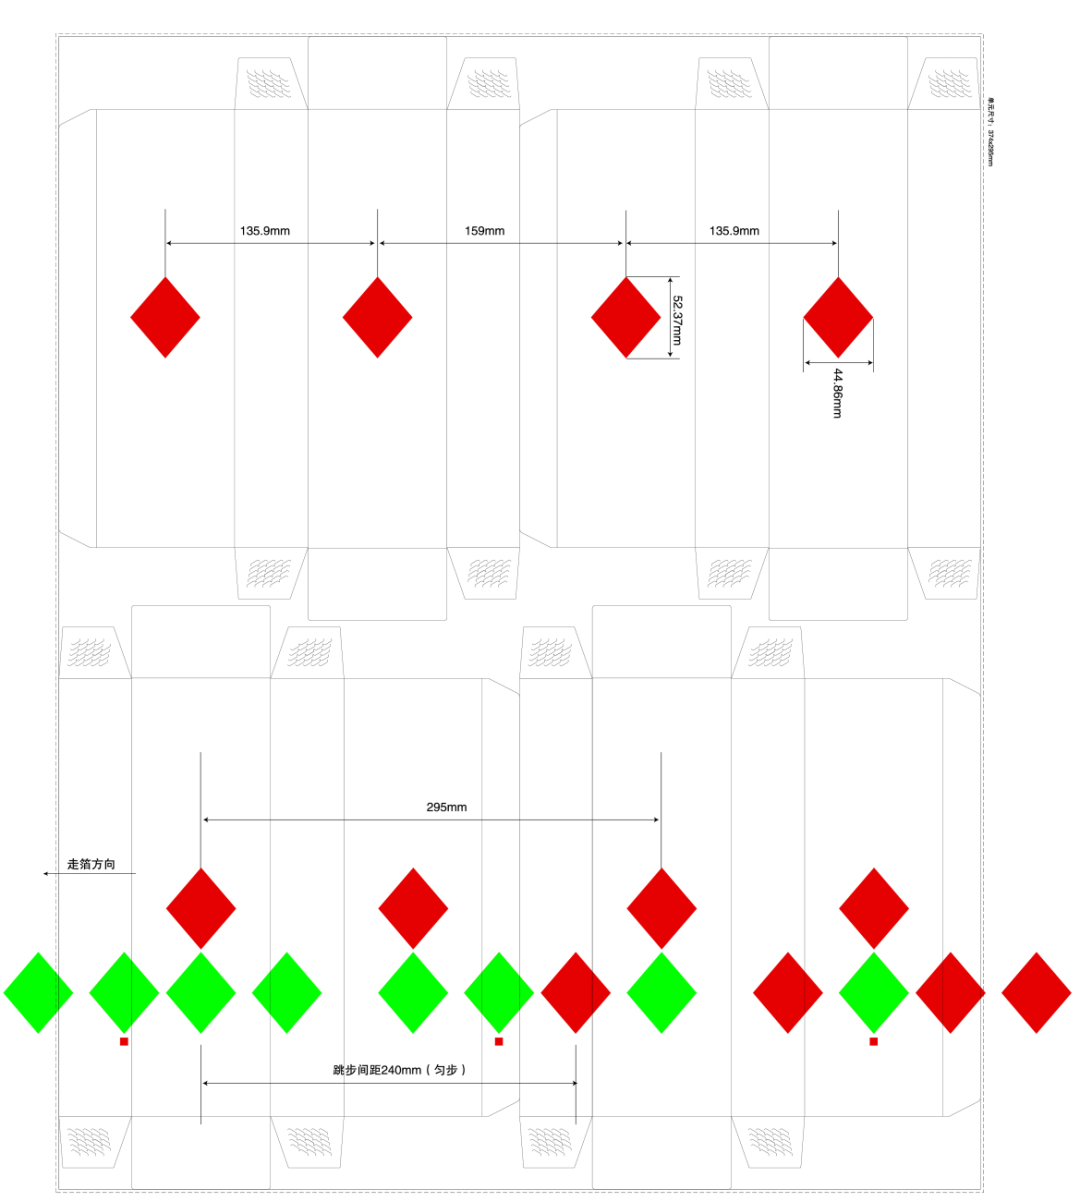
Gambar 6 Skema Pemisahan Aluminium Elektrolit
Ringkasnya, dengan menghitung dan mempelajari jarak kursor untuk pencetakan foil posisi-tekanan datar, multi-titik, dan tidak-jarak sama satu-kali pada aluminium foil, jarak kursor dan metode pengaturan yang benar dapat diidentifikasi. Pelat khusus untuk penempatan stempel foil telah dibuat, dan pengujian dilakukan pada peralatan stempel-tekan datar. Teknik pengendalian, parameter, dan metode yang sesuai ditentukan. Pengujian menunjukkan bahwa stempel pemosisian-tekan datar, multi-titik, dan tidak-jarak yang sama-satu kali mencapai penyelarasan pola yang akurat dengan deviasi Kurang dari atau sama dengan 0,2 mm, dan tidak ada masalah lubang pasir, gelembung, atau pelat yang menempel selama stempel.
Metode ini secara efektif memecahkan masalah teknis pencetakan foil-tekan datar, multi-titik, dan tidak-jarak yang sama-satu kali. Hal ini memungkinkan produksi massal stempel pemosisian multi-titik, tidak-jarak sama-waktu (aluminium elektrolitik dengan posisi mata kucing merah) untuk tata letak normal kemasan "Yuxi (Hard)" versi 4-yang ditingkatkan. Dibandingkan dengan proses stamping positioning dua kali, efisiensi produksi hampir dua kali lipat.