


Intaglio print pengeriting bungkus rokok 'Furong (Merah Lembut)'
Dengan ditetapkannya dan diterapkannya sistem penawaran pengemasan tembakau di Tiongkok, industri pengemasan rokok dalam negeri secara bertahap jatuh ke dalam dilema "setiap langkah harus gagal". Selama lebih dari sepuluh tahun, margin keuntungan industri ini terus menyusut, dan operasional perusahaan percetakan tembakau saat ini berjalan di atas es tipis, dan mereka menghadapi dilema kerugian jika tidak hati-hati. Dalam konteks ini, banyak perusahaan swasta besar di Tiongkok yang berturut-turut melakukan divestasi pada bisnis percetakan bungkus rokoknya dan beralih mengembangkan titik pertumbuhan ekonomi baru. Pada saat yang sama, untuk bertahan di celah pasar, selain terus memperkuat pengurangan biaya internal dan peningkatan efisiensi, perusahaan juga melanjutkan strategi "setiap langkah harus diturunkan" di jalur pengadaan bahan baku, yang secara langsung berujung pada involusi serius dalam industri bahan baku kemasan tembakau dalam negeri. Penurunan harga material yang terus menerus secara langsung memicu penurunan kualitas material yang tersembunyi, dan inovasi proses produksi telah menjadi jalan utama untuk mengatasi masalah ini. Menanggapi masalah pengeritingan rokok kemasan lunak gravure yang disebabkan oleh perubahan sifat material, perusahaan penulis telah membentuk serangkaian solusi sistematis setelah inovasi dan eksplorasi, yang kini dibagikan dengan rekan industri untuk mendorong-pengembangan industri yang berkualitas tinggi.
Masalah keriting bungkus rokok gravure soft pack
Kotak kecil bungkus rokok "Hibiscus (Soft Red)" yang dicetak oleh perusahaan kami menggunakan kertas berlapis 97g/m² sebagai bahan dasarnya. Karena ketebalan kertas spesifikasi ini yang tipis (sekitar 0,09 mm), maka dibatasi oleh karakteristiknya sendiri, dan sifat fisik bahan bakunya tinggi dalam proses pencetakan gravure. Namun, karena dampak sistem penawaran kemasan tembakau, pemasok kertas asli gagal memenangkan tender karena penurunan margin keuntungan, dan perusahaan kami sekarang menggunakan kertas dari pemasok baru.
Proses produksi kertas dari pemasok baru memiliki keterbatasan yang jelas: di satu sisi, sifat fisik serat tidak mencukupi, yang diwujudkan dalam distribusi panjang serat yang tidak merata dan kekuatan jalinan antar serat yang tidak mencukupi, sehingga mengakibatkan buruknya stabilitas struktur internal kertas; Di sisi lain, proses perawatan permukaan memiliki kekurangan, seperti penyimpangan dalam kontrol jumlah ukuran dan kurangnya keseragaman lapisan, sehingga mengurangi kemampuan kertas untuk mengatur kelembapan. Superposisi cacat ganda pada akhirnya menyebabkan deformasi ikal bergelombang secara berkala sepanjang arah melintang setelah kertas dipotong menjadi lembaran datar oleh mesin cetak gravure (seperti yang ditunjukkan pada Gambar 1), yang berdampak sistematis pada keseluruhan proses produksi, dan permasalahan spesifiknya adalah sebagai berikut.
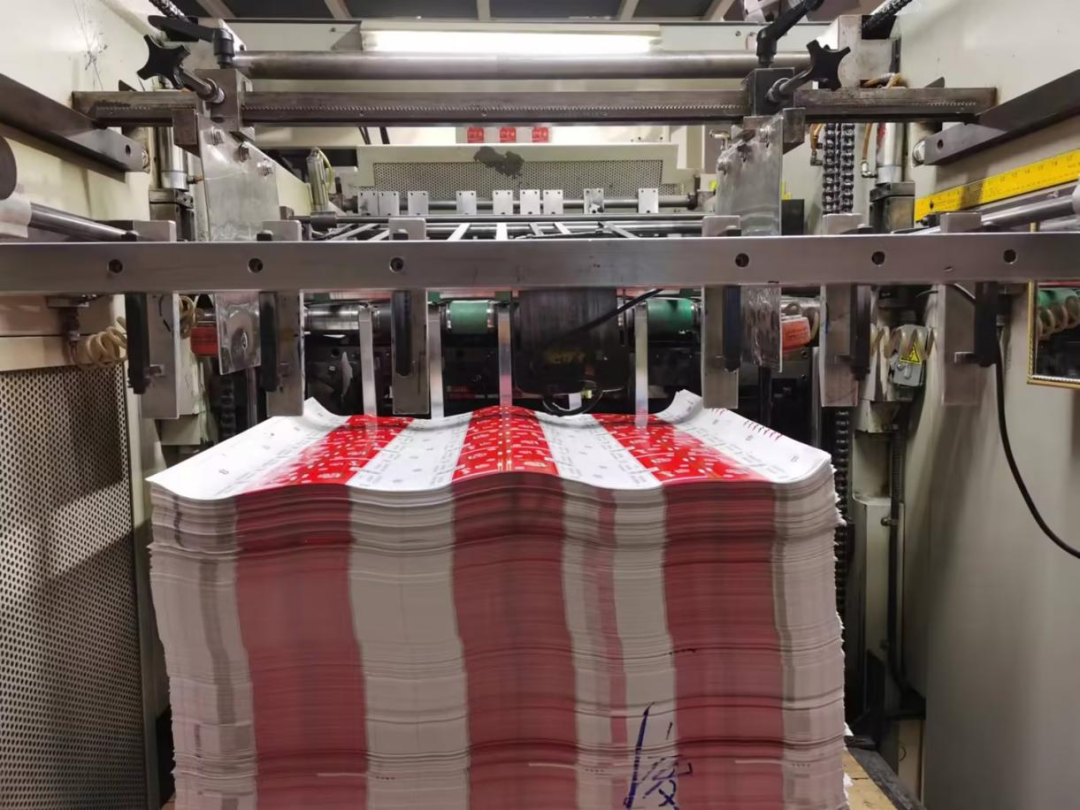 Gambar 1 Kotak kecil bungkus rokok "Hibiscus (merah lembut)".
01/ Efisiensi produksi menurun drastis, dan tingkat kerugian material meningkat
Dalam proses pencetakan gravure, kertas yang sangat melengkung tidak dapat membentuk keadaan bertumpuk rata karena tepinya terangkat dan deformasi gelombang di tengahnya, yang mengakibatkan seringnya pengumpulan kertas macet: saat dijalankan dengan kecepatan tinggi, kertas yang berkerut mudah memicu reaksi berantai "stagnasi, kemiringan, dan penyumbatan kertas" pada pengumpulan kertas, dengan jumlah kumulatif waktu pemblokiran kertas dalam satu hari melebihi 15 kali, dan setiap pembersihan perlu dihentikan selama sekitar 30 menit, dan produksi efisiensi merosot sekitar 30%; Pada saat yang sama, kertas setengah jadi akan menghasilkan cacat permanen seperti kusut dan sobek selama proses penyumbatan, dan tingkat kehilangan material dalam satu batch melonjak dari aslinya 0,2% menjadi 5,1%, dan biaya material meningkat secara signifikan.
02/ Tingkat kualifikasi produk menurun tajam, dan intensitas tenaga kerja meningkat dua kali lipat
Bungkus rokok kemasan lunak perlu dipotong, dan kertas yang berkerut menimbulkan masalah kehilangan posisi selama proses pemotongan: saat memotong, ikal bergelombang membuat kertas tidak dapat masuk ke dekat platform pemotongan, dan deviasi antara garis pisau pemotong dan garis referensi posisi adalah 0,4 mm, yang mengakibatkan deviasi ukuran pemotongan. Jumlah pemborosan dan produk cacat meningkat hampir 8 kali lipat dibandingkan keadaan normal. Untuk mengurangi limbah, personel pemotongan perlu diratakan secara manual, dan efisiensi produksi pemotongan dikurangi; Proses pemeriksaan produk jadi perlu diratakan secara manual, dan intensitas tenaga kerja dalam pemeriksaan ditingkatkan secara signifikan.
03/ Kemampuan beradaptasi pengemasan sama sekali tidak efektif, dan biaya pengoperasian dan pemeliharaan pelanggan tinggi
Meskipun produk akhir telah diolah dengan kontrol kelembapan dan pemotongan, tekanan serat internal pada kertas belum sepenuhnya dilepaskan, dan masih terlihat melengkung dan berubah bentuk saat dimasukkan ke dalam mesin pengemas pabrik tembakau. Ketika kertas berkerut memasuki jalur pengangkutan mesin pengemas, hal itu secara langsung mempengaruhi kemajuan produksi pabrik tembakau. Untuk memastikan penggunaan kertas merek dagang secara normal, perusahaan kami harus mengirim 3 inspektur ke lokasi 24 jam sehari untuk melakukan pra-perawatan kertas merek dagang dengan menggunakan metode "pembengkokan terbalik secara manual", yang sangat meningkatkan biaya pengoperasian dan pemeliharaan pelanggan, dan kepercayaan merek menghadapi tantangan berat.
Uji coba solusi proses tradisional
Untuk mengatasi masalah produksi di atas secara sistematis, ditemukan bahwa industri percetakan umumnya memiliki masalah deformasi kertas yang serupa dalam produksi kemasan lunak, dan industri biasanya menggunakan proses pelapisan belakang kertas lembaran lunak untuk pengaturannya. Berdasarkan hal tersebut, perusahaan kami telah merancang tiga skema proses pelapisan untuk perbaikan dan pengujian masalah pengeritingan bergelombang besar setelah pencetakan gravure kotak kecil bungkus rokok "hibiscus (soft red)", sebagai berikut.
Skema 1: Proses pernis berbasis-pelapisan belakang-kembali
Sesuaikan roller pelapis pernis berbasis air-khusus, dan gunakan unit pencetakan terbalik dari mesin cetak gravure yang ada untuk mengaplikasikan lapisan pernis berbasis air di bagian belakang kertas untuk meningkatkan kinerja penguncian air-kertas. Rasio sistem pelapisan: pernis berbahan dasar air BH3000 dan pelarut campuran dicampur sesuai dengan 1∶1 (pelarut campuran adalah alkohol: air=1∶2), dan suhu pengeringan dikontrol pada 90~100 derajat .
Opsi 2: Proses pernis berbasis air-di bagian depan
Sesuaikan roller pelapis pernis berbahan dasar air khusus untuk melapisi pernis berbahan dasar air (viskositas tinta 16±2s, suhu pengeringan 90~100 derajat ) pada kelompok warna gravure pertama, dan kurangi perbedaan penyerapan air dengan menyesuaikan sifat permukaan kertas.
Skema 3: Proses pelapisan komposit
Pernis berbahan dasar air-di atas-di bagian belakang dan-pernis berbahan dasar air di bagian depan diimplementasikan secara bersamaan untuk membentuk sistem kontrol ganda "pengunci air lapisan belakang + kontrol air depan".
Setelah ketiga skema di atas diuji, tingkat kelengkungan kertas hanya sedikit meningkat, dan masih belum memenuhi persyaratan produksi normal, dan terdapat kesenjangan yang signifikan dengan efek yang diharapkan. Analisis menunjukkan bahwa skema proses konvensional industri telah mencapai cakupan pengujian penuh, namun bahan pelapis belakang bersifat tunggal (hanya pernis BH3000) dan bahan pelapis utama belum disesuaikan variabel dalam pengujian. Untuk mencapai tujuan ini, tim lebih fokus pada pemilihan bahan pelapis belakang dan merancang skema-pengujian silang-multidimensi.
Skema 1: Uji variabel tunggal bahan pelapis belakang
Dua jenis tinta pelapis belakang, C205 (pabrik A) dan Q2105I (pabrik B), dipilih untuk menjaga jumlah pelapisan, suhu pengeringan, dan parameter lainnya tetap konsisten, dan pengaruh bahan yang berbeda terhadap kerataan pengumpulan kertas dibandingkan dan diuji.
Skema 2: Uji variabel tunggal bahan pelapis bagian depan
Dua pernis frontal dipilih dari pabrik C dan D untuk menjaga konsistensi jumlah pelapisan, suhu pengeringan, dan parameter lainnya, dan secara independen menguji efek pengaturan keseragaman penyerapan air dan kerataan pengumpulan kertas pada permukaan kertas.
Skema 3: Uji komposit bahan pelapis depan dan belakang
Sampel dengan kerataan yang lebih baik pada pengujian bahan pelapis belakang dipilih dan dikombinasikan dengan pernis depan dari pabrik C dan D untuk menguji efek penghambatan sistem pelapisan komposit terhadap keseimbangan tegangan internal dan deformasi crimping kertas.
Setelah verifikasi-uji silang-bahan pelapis belakang/utama-yang disebutkan di atas, masalah penggulungan kertas yang bergelombang belum dapat dikendalikan secara efektif, dan gagasan tradisional tentang "pengaturan bahan-pelapis belakang/utama-pelapis" telah mengalami hambatan. Hal ini menunjukkan bahwa masalah pengeritingan pada bungkus rokok "Hibiscus (soft red)" tidak dapat diselesaikan sepenuhnya hanya dengan mengoptimalkan bahan pelapis atau parameter proses saja, dan perlu mendobrak kerangka teknis tradisional dan mencari solusi inovatif.
Pemikiran dan analisis solusi proses inovatif
Menghadapi hambatan teknis dalam teknologi pelapisan tradisional dan skema regulasi material, tim sangat menyadari bahwa untuk memecahkan masalah pengeritingan gravure pada kotak kecil bungkus rokok "hibiscus (merah lembut)", perlu untuk keluar dari pola pikir tradisional "optimasi material tunggal" atau "penyesuaian proses konvensional" dan merekonstruksi kerangka analisis masalah dengan pemikiran inovatif. Terobosan inovasi sering kali tersembunyi dalam dekonstruksi mendalam terhadap detail proses pencetakan dan karakteristik struktural produk - dengan menelusuri kembali seluruh data proses produksi dan menyisir ulang tautan mikro, kami menemukan bahwa analisis sebelumnya mengabaikan dua korelasi sistemik utama: satu adalah dampak implisit dari desain pola pada deformasi gelombang produk, dan yang lainnya adalah hubungan adaptasi dinamis antara karakteristik bahan tinta dan parameter proses pencetakan. Berdasarkan hal ini, tim secara inovatif membuat model analisis dua-dimensi "struktur pola + properti material" untuk memeriksa kembali penyebab penting masalah pengeritingan dari perpotongan logika desain makro dan perilaku material mikro.
01/ Karakteristik struktur pola
Menurut karakteristik struktur pola bungkus rokok soft pack ini, pola tersebut didistribusikan dalam bentuk strip setelah versi besar, dan terdapat kesamaan tertentu antara hukum deformasi gelombang produk dan hukum susunan pola, yang memberikan arah pemikiran baru untuk menyelesaikan deformasi gelombang produk.
02/ Karakteristik tinta kertas
Setelah menganalisis jenis kertas dan tinta yang digunakan dalam kemasan lunak, ditemukan bahwa terdapat masalah besar dalam kesesuaian antara sifat fisik kertas pemasok baru dan tinta yang ada. Tinta area luas yang bersentuhan langsung dengan permukaan bungkus rokok sebagian besar adalah tinta merah berbahan dasar pelarut dan pernis berbahan dasar air, dan tinta dari dua sistem berbeda dicetak pada kertas lembaran fleksibel, yang akan menyebabkan deformasi berbeda pada kertas lembaran fleksibel, yang akan menyebabkan masalah pengeritingan.
Implementasi dan efektivitas solusi proses inovatif
01/ Menerapkan secara khusus
Melalui-analisis mendalam terhadap kedua faktor di atas, terlihat bahwa akar penyebab masalah pengeritingan bergelombang pada kantong lunak gravure terletak pada efek penggabungan sifat fisik kertas pemasok baru dan karakteristik kedua jenis tinta tersebut. Berdasarkan hal ini, kami telah mengembangkan solusi proses inovatif berikut:
(1) Mengingat masalah deformasi ikal bergelombang yang disebabkan oleh perbedaan deformasi antara tinta berbasis pelarut dan tinta berbasis air dalam proses pencetakan gravure, sistem tinta merah khusus diubah dari berbasis pelarut menjadi berbasis air, dan dibuatlah pelat merah gravure berbasis air.
(2) Mengingat masalah lengkungan ke atas pada kedua ujung pengumpulan kertas, proses pelapisan belakang digunakan untuk mengatasi lengkungan dan deformasi yang disebabkan oleh berkurangnya kelembapan internal kertas setelah melewati oven.
Setelah kotak kecil bungkus rokok "Furong (Merah Lembut)" diproduksi dengan skema proses baru "lapisan belakang + merah khusus-berbasis air", kertas gravurenya rata, kertasnya rata saat pisau mesin dipotong, dan kemampuan adaptasi kemasan pabrik tembakau normal. Solusi proses baru ini dengan sempurna memecahkan masalah pengeritingan pada kotak kecil bungkus rokok "Hibiscus (merah lembut)", dan dapat memenuhi persyaratan produksi dan pengemasan produk serta pengemasan pabrik tembakau.
02/ Analisis manfaat ekonomi
Setelah mengadopsi proses baru, efisiensi pencetakan telah meningkat lebih dari 2 kali lipat, efisiensi pemotongan telah mencapai persyaratan kuota produksi, dan tingkat kualifikasi produk telah melampaui tingkat target keluaran sebesar 2,96%. Setelah dihitung, penghematan biaya seribu kotak produk adalah sekitar 2.960 yuan, dan produksi tahunan 50.000 kotak besar dihitung, dengan penghematan biaya tahunan sebesar 148.000 yuan, mencapai peningkatan ganda dalam efisiensi produksi dan manfaat ekonomi.
Selain itu, proses baru ini telah sepenuhnya mengatasi masalah kemacetan mesin yang sering terjadi akibat bungkus rokok yang menggulung pada mesin pengemas. Kerataan produk lebih unggul daripada produk normal yang dipasok semula, dan kompatibilitas kemasannya telah ditingkatkan secara signifikan, menerima pengakuan tertulis dan pujian tinggi dari bengkel pengemasan pabrik rokok. Terobosan teknologi ini tidak hanya menjamin pasokan yang stabil namun juga secara efektif meningkatkan kepercayaan pelanggan, sehingga secara signifikan meningkatkan reputasi merek perusahaan dalam pencetakan bungkus rokok.
Artikel ini membahas masalah bungkus rokok kecil "Furong (Merah Lembut)" yang melengkung dan menggulung pada cetakan timbul yang disebabkan oleh perubahan bahan baku. Dengan mengatasi keterbatasan perbaikan proses tradisional dan mengkorelasikan karakteristik struktur pola dengan sifat fisik material, solusi inovatif "penggantian sistem tinta dikombinasikan dengan koordinasi proses pelapisan belakang" diterapkan. Hal ini menghasilkan pengumpanan kertas yang rata dan pemotongan bungkus rokok yang tepat, sehingga secara menyeluruh memecahkan serangkaian masalah seperti efisiensi produksi yang rendah dan kompatibilitas kemasan yang buruk, sehingga mendapatkan pengakuan tertulis dan pujian yang tinggi dari bengkel pengemasan. Pendekatan inovatif ini bertujuan untuk memberikan solusi sistematis dan contoh praktis bagi industri untuk mengatasi tantangan teknis serupa, menawarkan jalur referensi untuk optimalisasi proses dan inovasi teknologi di bidang pencetakan bungkus rokok, dan berkontribusi terhadap promosi-pengembangan berkualitas tinggi di industri.