


Apakah sering terjadi masalah dengan garis lekukan pada kotak anggur? Mengapa tidak mencoba trik ini!
Dalam produksi sehari-hari, saya menemukan bahwa setelah menempelkan permukaan warna kotak anggur, garis lekukan pada permukaan warna menunjukkan masalah berikut: jika tonjolan garis lipatan terlalu dalam, setelah mengoleskan lem dengan mesin perekatan, lekukan mungkin tidak terisi penuh, mengakibatkan lem kosong setelah kotak anggur terbentuk; Jika tonjolan garis lipatan terlalu dangkal, diperlukan pra-pelipatan selama pembentukan. Umumnya garis lipatan sering kali terlalu dalam, sehingga lem menjadi tidak sempurna dan lem berlubang setelah finishing berwarna. Garis lipatan ganda lebih mungkin terjadi karena jarak garis lipatan lebih dekat. Dalam artikel ini, saya akan mengatasi masalah tersebut dengan meningkatkan efek pencetakan, mengurangi waktu yang diperlukan untuk-penyesuaian pemotongan, dan meningkatkan stabilitas garis lekukan.
Sebelum perbaikan, perusahaan kami umumnya menggunakan benang bilah 23,8 mm yang dipadukan dengan garis lipatan runcing 22,9 mm. Tergantung pada ketebalan warna akhir, cetakan dasar dipilih dengan strip lipatan 0,3~1,0 mm, dan bagian belakang pelat pisau menggunakan cetakan dasar dengan perekat dasar untuk mengimbangi tekanan. Pendekatan ini mempunyai permasalahan sebagai berikut:
(1) Strip lekukan harus dicocokkan dan diikat sesuai dengan garis lekukan bilah, memindahkan lekukan dari pelat bilah ke cetakan dasar. Jika posisinya berlekuk-ganda, pemasangan akan sulit dilakukan karena lebarnya strip lekukan itu sendiri. Strip lekukan harus dipasang dalam dua tahap melalui jalur lekukan cetakan. Untuk cetakan dengan banyak garis lekukan, pemindahan strip lekukan melalui lekukan pelat memerlukan banyak waktu untuk pemasangan. Karena strip lekukan dipasang dengan mengikat strip ke garis lekukan pelat pisau dan kemudian memindahkannya ke cetakan dasar, metode ini dapat mengakibatkan tepi strip lekukan tidak terikat sepenuhnya. Setelah pemotongan-, tepi garis lipatan dekoratif akan tampak berundak, sehingga memengaruhi estetika dan perekatan lapisan akhir.
(2) Gunakan strip lipatan untuk mencocokkan ketebalan permukaan warna yang berbeda; ketebalan strip lipatan yang digunakan harus disesuaikan sewaktu-waktu. Jika pemotong-pemotong kurang berpengalaman dan tidak mengontrol dengan baik ketebalan strip lekukan atau tekanan kertas pendukung setempat, lekukan mungkin terlalu dalam atau terlalu dangkal setelah pemotongan-pemotong. Pada saat yang sama, karena kesesuaian antara strip lipatan dan warna akhir itu sendiri, waktu yang dibutuhkan pita perbaikan dasar untuk mengaplikasikan pita dasar juga relatif lama.
(3) Tepian atau serpihan yang jatuh ke dalam alur strip lekukan dapat dengan mudah menyebabkan lubang lekukan atau menyebabkan sisa batch; Strip lekukan terbuat dari plastik dan memiliki masa pakai yang relatif singkat.
(4) Saat membentuk lapisan warna kotak anggur, jika perekat diterapkan terlalu dalam, garis lekukan tidak akan diterapkan sepenuhnya, sehingga lem kosong pada kotak anggur; Jika garis lipatan terlalu dangkal, saat membentuk badan kotak secara manual, semua garis lipatan harus-dilipat terlebih dahulu, sehingga membutuhkan tenaga kerja ekstra, dan lipatan awal mungkin tidak sepenuhnya terlipat pada lipatan, sehingga menyebabkan warna kertas menjadi terbuang.
(5) Untuk permukaan berwarna dengan banyak pelat dan lekukan, waktu penyetelan mesin yang diperlukan relatif lama; beberapa cetakan mungkin memerlukan 4~6 jam untuk penyesuaian mesin.
Pilih berbagai jenis garis lipatan berdasarkan ketebalan kertas
Melalui analisis saya, saya menemukan bahwa bahan dan ketebalan umum untuk penyelesaian warna kotak anggur sebagian besar adalah kertas khusus 150~250g/m2 dengan ketebalan 0,17~0,28mm; kertas kartu perak 215~275g/m2 dengan ketebalan 0,26~0,34mm; Untuk permukaan berwarna dengan lapisan tebal seperti film yang disikat atau ketebalan film berbintang, ketebalan keseluruhan permukaan warna bahkan bisa melebihi 0,5 mm.
Secara umum, ketebalan kertas dan tinggi garis lipatan harus disesuaikan. Semakin tebal kertasnya, semakin pendek tinggi garis lekukannya; sebaliknya, semakin tipis kertasnya, semakin tinggi tinggi garis lekukannya. Lekukan runcing asli memiliki perbedaan ketinggian 0,9 mm antara lekukan dan garis bilah, sepenuhnya bergantung pada strip lekukan dan kertas pendukung untuk mengoordinasikan lekukan-pemotongan. Strip lekukan terbuat dari plastik, memiliki masa pakai yang pendek, dan perbedaan ketinggian antara lekukan ujung dan garis bilah terlalu besar. Metode pemotongan-menghasilkan stabilitas lekukan yang buruk.
Penulis memilih lekukan runcing 23,4~23,6mm agar sesuai dengan garis pemotongan 23,8mm, mengurangi perbedaan tinggi antara lekukan ujung dan garis bilah, menjaga perbedaan tinggi pada 0,2~0,4mm. Ketebalan permukaan warna potongan mati umumnya 0,2~0,3 mm, yang sangat memperpendek perbedaan ketinggian antara garis lekukan dan garis bilah dan selanjutnya meningkatkan stabilitas lekukan potongan mati. Karena metode pemasangan dan ketinggian strip lekukan, terdapat kebutuhan mendesak akan bahan cetakan dasar yang dapat menggantikan strip lekukan.
Sesuaikan cetakan dasar
Saat menggunakan strip lekukan pada cetakan dasar, terdapat masalah ketika posisi lekukan ganda sulit dipasang, sehingga membuat pemasangan-memakan waktu dan tenaga-intensif. Ketinggian strip lipatan umumnya 0,3~1,0mm, lebar alur tengah umumnya 1,2~3,0mm, dan strip lekukan itu sendiri umumnya lebarnya 5,5mm. Menangani lekukan ganda sangatlah merepotkan. Salah satu sisi lekukan ganda harus ditekan terlebih dahulu, lalu strip lipatan harus dipasang kembali, dan strip lipatan lainnya harus segera dipasang sebelum strip lekukan lainnya ditekan keluar menggunakan mesin pemotong{10}}cetakan. Setelah menyesuaikan ketinggian strip lekukan, menemukan material dasar cetakan yang stabil menjadi batasan terbesar dalam pemotongan cetakan; bahan yang terlalu lunak atau terlalu keras jelas tidak cocok. Penulis memilih untuk menggunakan garis lekukan 23,4~23,6 mm, dengan perbedaan ketinggian 0,2~0,4 mm dibandingkan dengan garis bilah 23,8 mm. Setelah menghilangkan ketebalan lapisan warna, ketebalan bahan untuk menggantikan cetakan dasar harus dipilih antara 0,1~0,3mm. Perubahan ketebalan material cetakan dasar relatif kecil, sehingga semakin meningkatkan stabilitas pemotongan cetakan.
Oleh karena itu, saya memilih patch Teflon dengan ketebalan 0,18~0,30mm. Seperti yang ditunjukkan pada Gambar 1, pertama-tama tempelkan potongan Teflon utuh ke bagian bawah cetakan, kemudian gunakan cetakan untuk memotong bagian bawah cetakan di bagian yang kosong. Setelah menekan bentuk bilah dan garis lipatan pada cetakan dasar, gunakan bilah tersebut untuk menghilangkan area apa pun selain-pemotongan cetakan. Dengan menggunakan metode pemotongan-ini, potongan lipatan ditekan dengan menekan kuat. Perbandingan produk jadi dengan efek lekukan berbeda ditunjukkan pada Gambar 2.
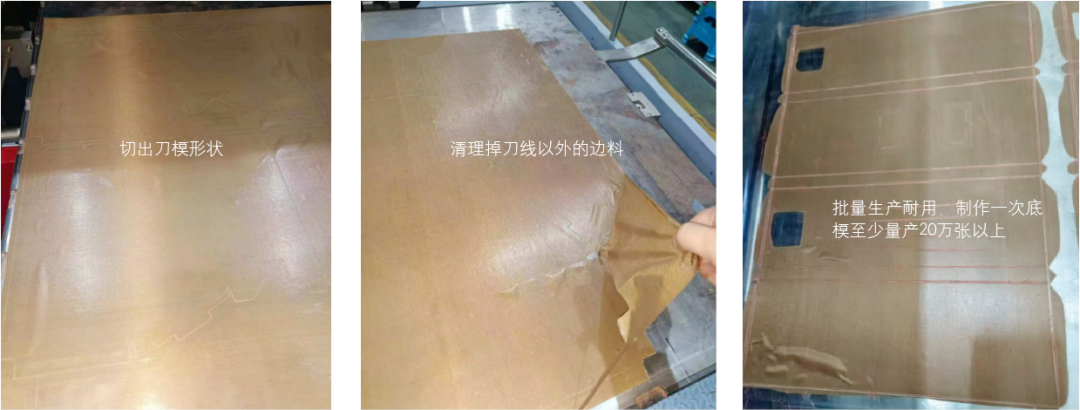
Gambar 1: Cara Pemasangan Teflon Patch pada Cetakan Bawah
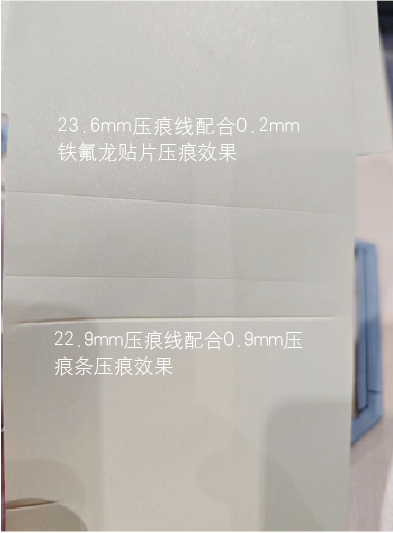
Gambar 2 Perbandingan Produk Jadi dengan Efek Kekusutan Berbeda
Setelah menyempurnakan mode pemotongan-kerutan keras, garis lipatan belakang menjadi lebih halus, tonjolan garis lipatan yang berlebihan secara keseluruhan diperbaiki, dan guratan tepi hampir hilang. Hal ini memudahkan pengaplikasian lem pada proses selanjutnya, dan lipatan depan dapat dilipat dengan benar. Setelah membentuk sisi cetakan, masalah lem kosong meningkat secara signifikan. Pada saat yang sama, waktu pemasangan cetakan dasar sangat dihemat - yang biasanya memakan waktu sekitar 4–6 jam untuk memasang strip lipatan kini dapat dilakukan dalam 1 jam. Setelah tekanan cetakan dasar rata, kertas tekanan dapat disesuaikan dengan kertas pendukung, hanya memerlukan sedikit penyesuaian lokal, yang juga menghemat waktu untuk menambahkan kertas pendukung secara manual. Selain itu, patch Teflon dipasang secara keseluruhan, sehingga memberikan tekanan yang lebih merata dibandingkan strip lipatan dan memperpanjang umur{10}pemotongan.
Artikel ini mengoptimalkan-garis lipatan dan cetakan dasar melalui peningkatan terkait. Garis lipatan dengan ujung tajam 23,4–23,6 mm dipilih untuk menggantikan garis lipatan 22,9 mm, dan tambalan Teflon dengan ketebalan 0,18–0,30 mm digunakan sebagai pengganti strip lipatan setebal 0,30–1,00 mm. Hal ini mengatasi masalah lem pada lipatan, mengurangi waktu yang diperlukan untuk penyesuaian pelat cetakan, dan meningkatkan stabilitas-pemotongan cetakan.