


Pengetahuan lengkap tentang kotak kemasan minuman beralkohol, silahkan bookmark!
Kotak kemasan berbentuk kertas dirakit dari berbagai komponen dan beberapa bagian yang dibentuk dengan bahan permukaan yang direkatkan dan dilaminasi serta bahan tulang yang dibentuk. Saat ini, terdapat kecenderungan yang jelas menuju diversifikasi dan kompleksitas bahan yang digunakan untuk kotak kemasan berbentuk kertas. Bahan permukaannya sebagian besar berupa kertas, plastik, kain, kulit, dll, sedangkan bahan tulang yang dibentuk sebagian besar berupa karton, papan serat sedang, plastik, pelat timah, dll.
Karena beragamnya bahan yang digunakan, proses produksi yang lama, banyak komponen, dan struktur yang kompleks, kotak kemasan jenis ini sebagian besar diproduksi dengan tangan. Namun dengan peningkatan permintaan pasar yang signifikan, peningkatan tingkat manufaktur dan otomasi industri, serta persaingan pasar yang semakin ketat, struktur kotak kotak kemasan jenis ini pada dasarnya telah terstandarisasi. Untuk jenis kotak umum seperti kotak ember bukaan atas, kotak surga dan bumi, kotak buku, kotak laci, dll., seluruh lini produksi telah diotomatisasi.
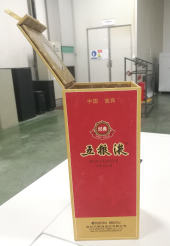
Kotak ember bukaan atas yang ditunjukkan pada Gambar 1 mengacu pada kotak persegi vertikal yang dibuka dari atas, dengan badan kotak vertikal dan tutup pengocok yang terhubung; Kotak langit dan bumi yang ditunjukkan pada Gambar 2 mengacu pada kotak kemasan yang terdiri dari dua kotak tunggal yang tidak disegel, dengan kotak atas dan bawah tidak saling terhubung dan ditutup dalam bentuk penutup. Kotak atas adalah langit dan kotak bawah adalah tanah; Kotak berbentuk buku pada Gambar 3 mengacu pada kotak kemasan yang dapat dibuka dari kanan ke kiri seperti membalik buku. Biasanya terdiri dari dua bagian: cangkang muka dan kotak bagian dalam. Cangkang muka membungkus kotak bagian dalam, dan sebagian cangkang muka dapat dibalik, yaitu tutupnya.
Buka kotak ember pada Gambar 1
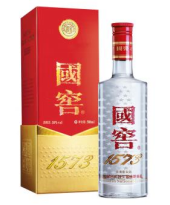
Gambar 2: Kotak Langit dan Bumi
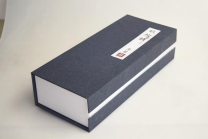
Gambar 3 Kotak Buku
Mengenai tiga jenis kotak umum yang disebutkan di atas, terdapat banyak produsen peralatan di Wenzhou, Zhejiang dan Dongguan, Guangdong yang memproduksi dan meneliti peralatan otomasi terkait. Beberapa hanya memproduksi peralatan bantu di jalur perakitan, seperti alat pengepres busa, mesin lipat, dll; Beberapa memproduksi peralatan otomasi yang sesuai untuk komponen tertentu, seperti mesin pembuat cangkang, mesin perakitan pelat penutup, mesin pembentuk badan kotak barel, mesin pembentuk kotak langit dan bumi, dll; Sejumlah kecil perusahaan telah mengembangkan seluruh lini peralatan otomasi untuk satu jenis kotak, yang mencakup pencetakan otomatis berbagai komponen, sambungan otomatis berbagai stasiun kerja pencetakan, dan perakitan otomatis berbagai komponen, termasuk badan kotak, penutup kotak, bantalan-penyerap goncangan, pengantongan, dll. Namun, mereka tidak memiliki kemampuan manufaktur untuk beberapa lini produksi otomatisasi jenis kotak.
Secara keseluruhan, tingkat pengembangan jalur produksi otomatis untuk kotak kemasan jenis ini masih kurang. Dibandingkan dengan mesin percetakan dan pengemasan tradisional seperti mesin cetak, mesin hot stamping, dan mesin pemotong-cetakan, masih terdapat kesenjangan yang signifikan dalam hal kecepatan, akurasi, stabilitas, dan kualitas secara keseluruhan. Masa depan masih panjang dan sulit. Berdasarkan survei terhadap tampilan rak supermarket produk minuman keras di pasar, dilakukan analisis terhadap struktur kotak kemasan berbentuk minuman keras arus utama yang ada. Komunikasi dilakukan dengan beberapa produsen kotak kemasan minuman keras dan produsen templat pisau, dan kunjungan serta investigasi dilakukan terhadap produsen peralatan otomasi untuk produk tersebut. Penulis merangkum poin-poin penting pengetahuan tentang struktur kotak kemasan minuman keras, untuk memfasilitasi pemilihan peralatan yang efisien, pengembangan produk baru, dan produksi massal yang cepat dan stabil untuk pesaing baru.
Penampilan keseluruhan
01
Arah pembukaan
Cara membuka kotak berbentuk ember dan kotak berbentuk buku yang umum dilakukan adalah dengan membalik tutupnya dari kanan ke kiri, dan lubang bukaan biasanya terletak di sisi kanan; Namun dalam dua tahun terakhir, ada tren yang terlihat yaitu membuka tutup dari depan ke belakang.
Ada dua cara umum untuk membuka kotak Tiandi: bukaan ke atas dan bukaan ke bawah. Setelah dibuka, semua produk di dalam kotak tertinggal di tanah. Jika perbandingan ukuran kotak vertikal, maka kotak tunggal dengan tinggi lebih besar dapat dirancang dengan metode pembentukan kotak berbentuk tong untuk struktur kertas dan tulang.
02
Posisi bersama
Permukaan tampilan berada di sisi depan, dan jahitan tengah biasanya terletak di samping, dekat sisi belakang. Sisi kiri dan kanan dapat diterima. Setelah dicetak, tepi sambungan pangkuan tidak boleh berada pada permukaan tampilan utama.
Arah pemotongan mati
Biasanya kertas permukaan kertas dipotong mati di bagian depan, sedangkan kertas berlapis plastik dan permukaan berwarna kulit dipotong mati di bagian belakang. Selain itu, sejumlah kecil produk dengan persyaratan keteraturan kontur yang tinggi memiliki lekukan berbentuk V-di bagian belakang untuk lekukan permukaan warna.
Struktur kertas mesin pembentuk otomatis
Lini produksi mesin pembentuk yang paling umum di industri ini didasarkan pada arah pengumpanan kertas, dengan bagian bawah kertas muka di sisi kanan dan tepi depan jahitan tengah sebagai arah depan. Pengumpanan ke depan adalah model standar. Pembentukan mesin berada pada sisi kiri arah kertas. Tentu saja, ada juga beberapa kotak kemasan dengan bentuk mulut tidak beraturan dan tata letak yang berbeda, sehingga mesin cetak harus mengumpan ke arah yang berlawanan, yaitu tepi jahitan tengah yang tumpang tindih berada di sisi terakhir.
Apakah kertas bagian bawah terhubung ke badan kotak dan apakah ada area luas yang dapat dibentuk tepinya yang tumpang tindih. Saat membentuk, lem dioleskan ke bagian belakang kertas muka, dan papan disejajarkan di luar satu sisi sepanjang arah tepi jahitan tengah. Bagian belakang kertas muka direkatkan ke bagian belakang papan, dan diagram skema pembentukan penyelarasan ditunjukkan pada Gambar 4.
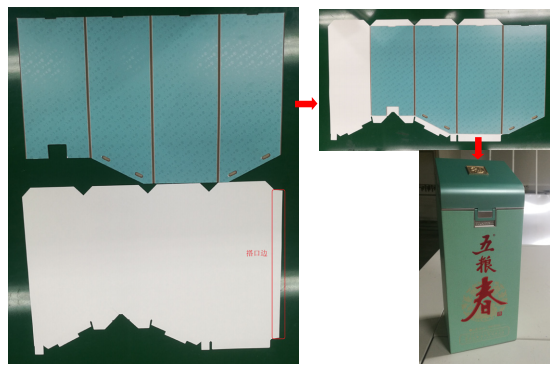
Gambar 4 Diagram skema cetakan penyelarasan
Ukuran sesuai warna
01
Pencocokan diameter lubang
Setelah permukaan berwarna disejajarkan dengan bagian tengah lubang papan, diameter permukaan berwarna adalah 4mm di luar dan 5mm di dalam, dan diameter lubang karton sama dengan diameter permukaan berwarna di dalam. Buka tutup gemetar kotak ember, dan ukuran lubang dalam dan luar pada permukaan warna harus sesuai dengan ukuran karton industri, yaitu 6mm.
02
Garis lekukan ganda
Lebar lekukan ganda dirancang untuk bertambah 0,3 mm sesuai dengan ketebalan papan.
03
Desain tepi sambungan
Tepi yang tumpang tindih dibagi menjadi tiga jenis: tumpang tindih mulut, tumpang tindih jahitan tengah, dan tumpang tindih bawah. Lebar tepi yang tumpang tindih adalah 15-20mm. Garis singgung mulut dan tepi bawah yang tumpang tindih adalah 0,5 mm paling dekat dengan garis lekukan mulut dan bawah.
Kemiringan tepi ruas mulut adalah 90 derajat, dan garis singgung ruas mulut buku berbentuk kotak berpotongan dengan garis lekukan, dengan kemiringan 45 derajat. Kemiringan tepi sambungan jahitan tengah adalah 10-15 derajat. Kemiringan tepi sambungan bawah adalah 90 derajat.
04
Dimensi sisi warna
Dimensi sisi jahitan tengah sama dengan dimensi sisi lainnya dikurangi 0,5-1 mm.
Karton industri
01
Ukuran karton menyusut dibandingkan kertas muka
Kertas muka yang mudah menyerap dan mengalami peningkatan ukuran yang signifikan mengacu pada bahan yang tidak memiliki lapisan penyekat air di bagian belakang, umumnya mengacu pada kertas berbobot rendah dengan berat 105-125g. Lebar permukaan kertas -0,3 mm, dan tinggi karton -1 mm.
Kertas wajah ukuran sedang dengan daya serap air mengacu pada bahan dengan lapisan penyegel di bagian belakang, biasa digunakan untuk kertas khusus 150-190g dan karton putih untuk kertas wajah. Lebar permukaan kertas -0,5 mm, dan tinggi karton -1 mm.
Kertas muka dengan ukuran kecil bertambah setelah menyerap air mengacu pada bahan dengan lapisan penyegel di bagian belakang, umumnya mengacu pada karton emas perak 255-375g dan kertas khusus berbobot tinggi. Lebar permukaan kertas -0,7 mm, dan tinggi karton -1 mm.
Namun, lebar jahitan samping pada karton industri tidak boleh diperkecil ukurannya dan harus konsisten dengan lebar jahitan samping lainnya. Setelah mengidentifikasi akar penyebab masalahnya, kami telah membuat persyaratan teknis yang sesuai untuk mengganti roller timbul. Pertama, kami mengharuskan kesalahan diameter pada kedua ujungnya diukur sebelum mengganti roller embossing. Jika kesalahan melebihi 0.5mm, dilarang menggunakannya pada mesin. Rol timbul perlu digiling ulang dan ditandai dengan kepala besar dan kecil; Yang kedua adalah menghindari kepala besar dan kecil dari rol timbul dari unit yang berdekatan menghadap ke sisi yang sama. Langkah-langkah di atas pada dasarnya telah menghilangkan masalah pencetakan berlebih yang tidak akurat yang disebabkan oleh diameter yang tidak rata di kedua ujung roller emboss.
02
Metode pencocokan antar papan karton
Umumnya ada dua cara untuk saling mengunci antara jahitan badan kotak karton, yaitu saling mengunci gesper cekung dan cembung dan saling mengunci tepi miring 45 derajat. Umumnya ada dua cara untuk menyambung bagian bawah kotak karton dengan pelat bawah, yaitu dengan saling mengunci gesper cekung dan cembung serta tumbukan tepi siku-siku.
Setelah verifikasi-jangka panjang, baik itu mesin cetak otomatis atau operasi manual tradisional, struktur interlocking dari gesper cekung cembung lebih stabil dan stabil, dengan kemungkinan sudut tinggi dan rendah yang lebih rendah. Kedalaman gesper cembung cekung sama dengan ketebalan karton -0,1 mm, dengan selisih lebar 1 mm antara posisi cekung dan cembung. Gesper alur di bagian bawah badan kotak didesain dengan lebar trapesium 20-35mm. Gesper cembung cekung pada jahitan tengah didesain dengan jarak 20mm dari kedua ujungnya dibagi menjadi lima bagian yang sama besar.
03
Garis bilah gigi
Penutup kotak karton industri yang memerlukan bantalan dan pita vakum berperekat dapat dirancang dengan pisau bergigi untuk penempatannya. Posisi karton yang perlu dirobek sebaiknya didesain dengan garis bergerigi untuk mengurangi gerinda setelah robek.
04
Garis bilah gigi
Lebar strip mulut adalah 18-25mm, biasanya 20mm. Bagian belakang strip mulut kotak berbentuk tong dipotong setengahnya dengan pisau, menyisakan 1/3 dari ketebalan karton yang belum dipotong.
05
Persyaratan slot
Sudut slotting harus ditunjukkan dengan jelas pada file gambar cetakan. Sudut slotting berbagai produk dalam proses yang ada ditunjukkan pada Tabel 1.
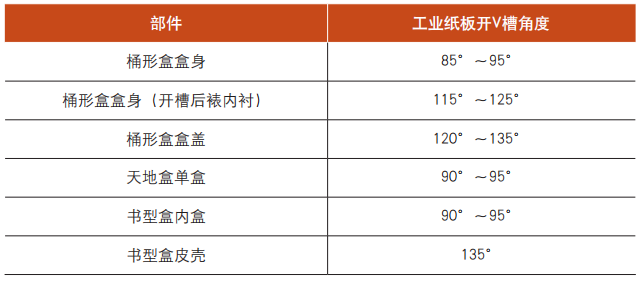
Tabel 1 Sudut slotting karton industri
Penyambungan itu penting
Ukuran kertas konvensional yang ada di industri adalah regular 787×1092mm dan large 889×1194mm, dengan lebar kertas roll 787mm dan 889mm. Ukuran kertas pertama biasanya arah horizontal, dan ukuran kedua adalah arah vertikal yaitu arah serat.
Saat menyambung, coba pertimbangkan untuk menggunakan ukuran standar 787mm dan 889mm secara horizontal untuk menghemat kertas. Produsen kertas kemungkinan besar tidak akan mengubah ukuran ini kecuali jumlah pesanan tunggal mencapai beberapa ratus ton. Kelayakan untuk menyesuaikan dimensi memanjang kertas tinggi.
01
Penyambungan badan kotak
Saat merakit beberapa panel pada badan kotak, panel harus dirakit head to head dan head to tail, dengan bagian tengah panel 1 simetris dan posisi slot panel 3 disejajarkan sebanyak mungkin.
02
Perakitan penutup kotak
Ekor karton industri dari penutup kotak dihubungkan dengan dua sambungan, pisau bergigi tengah atau sambungan titik, dan kemudian dibuat beberapa sambungan.
03
Tata letak kertas pelapis
Jika kertas liner berbobot rendah memiliki rasio panjang dan lebar yang besar dalam penyambungan tunggal, penyambungan ganda memerlukan sisi panjang penyambungan tunggal tegak lurus terhadap arah memanjang kertas, dan sisi panjang sejajar dengan arah melintang kertas. Biasanya, ukuran pertama selembar kertas adalah dimensi horizontal dari pola kertas.
04
titik koneksi
Sambungan titik antar sambungan, dengan lebar titik 0,8 mm, untuk memfasilitasi produksi-pemotongan cetakan. Titik pada garis alur V-atau pada kedua sisi posisi cekung cembung, bukan pada alur, mulut atau bagian yang mudah terlihat.
Melalui hampir dua tahun penyelidikan, analisis, dan praktik produksi, perusahaan telah membuka beberapa jalur produksi, termasuk jalur pembentukan otomatis untuk kotak barel, kotak surga dan bumi, kotak buku, dan jalur perakitan manual tradisional. Teknologi proses dan operator produksi semuanya telah bertransformasi dari industri kotak lipat biasa sebelumnya, dan kapasitas produksi telah meningkat dari-tidak ada menjadi ada, kini mencapai 80000 buah per hari.
Terlepas dari apakah strukturnya sederhana atau kompleks, perubahan pada kertas permukaan dan bahan tulang dapat diturunkan dan diterapkan sesuai dengan poin-poin akal sehat di atas. Selama urutan dimensi pemasangan diperjelas, dimensi internal komponen eksternal disesuaikan dengan dimensi eksternal komponen internal, dan ketebalan material, ketebalan tanpa tekanan, dan ketebalan tanpa slot dipertimbangkan, proyek baru dapat mengurangi hambatan produksi dan dengan cepat memasuki produksi massal.