


Apakah cetakan latar belakang yang terang mudah memiliki warna tinta yang tidak merata? Mengapa tidak mencoba proses ini!
Dengan pembaruan dan penggantian berbagai metode pencetakan, proses pencetakan label rokok tradisional terus berinovasi. Metode pencetakan kemasan rokok yang umum digunakan antara lain cetak offset, cetak relief, cetak gravure, orifice plate (sablon), dll. Setiap proses pencetakan memiliki ciri khas tersendiri dalam menghadirkan efek produk. Pencetakan offset tradisional memiliki kinerja reproduksi yang baik dalam banyak aspek seperti warna tinta terang, hierarki titik pencetakan, dan informasi detail produk cetakan. Namun, sulit untuk mengontrol ketebalan lapisan tinta untuk produk warna dasar format besar, terutama untuk produk cetakan format besar format ringan. Masalah kualitas seperti ketidakstabilan warna dan lapisan tinta yang tidak merata cenderung terjadi selama proses pencetakan, yang menyebabkan peningkatan tingkat sisa produk, menyebabkan kerugian bagi perusahaan, pemborosan sumber daya, dan ketidaklestarian. Meskipun perbedaan warna tidak stabil dan dapat disesuaikan melalui-pemantauan real-time oleh operator mesin, yang memerlukan standar tinggi dari operator, masih sulit untuk memastikan konsistensi kumpulan warna produk.
Pencetakan flexographic tradisional menggunakan roller mesh untuk mentransfer tinta, yang secara efektif dapat mengontrol ketebalan lapisan tinta latar pada permukaan yang besar. Persyaratannya relatif rendah bagi operator dan lebih mudah untuk mengontrol ketebalan lapisan tinta, terutama untuk produk pencetakan latar belakang terang pada permukaan besar. Ini dapat secara efektif mengontrol keseragaman warna tinta produk melalui transfer ketebalan lapisan tinta yang stabil.
Perusahaan penulis saat ini memiliki mesin cetak offset Roland 8+2, yang merupakan peralatan produksi yang menggabungkan karakteristik lapisan tinta tebal dan warna tinta yang seragam dan stabil dalam pencetakan flexographic dengan lapisan titik-titik pencetakan offset yang jelas dan reproduksibilitas informasi detail yang baik. Pencetakan flexographic bertanggung jawab atas stabilitas warna warna latar terang pada halaman besar, sedangkan pencetakan offset bertanggung jawab atas reproduksibilitas detail grafis dan teks produk, sehingga mencapai karakteristik perbedaan warna yang stabil, hierarki yang jelas, dan detail yang kaya dalam produk cetakan, benar-benar mencapai efek mematuhi naskah asli dan setia pada standar.
Mengambil contoh produk dari perusahaan tembakau tertentu, warna utama produk tersebut adalah latar belakang kuning muda satu halaman penuh. Selama proses produksi, stabilitas perbedaan warna tidak tinggi karena tingkat operator, pengalaman teknis personel pencampuran tinta, status pengoperasian peralatan, dan stabilitas bahan. Berdasarkan karakteristik produk, tim R&D melakukan pengujian proses dan analisis rekaman dari aspek mesh roller, ketebalan dan viskositas tinta, kertas cetak, analisis dan peningkatan proses pencetakan, dan berulang kali memverifikasi persyaratan stabilitas dan kemampuan beradaptasi dari indikator di atas untuk kualitas produk pada mesin, mencapai hasil bertahap. Penulis akan mengeksplorasi proses mencapai perbedaan warna yang stabil dan warna tinta yang seragam dalam produk berbasis cahaya format besar melalui peningkatan teknologi ikatan fleksibel perekat dari aspek berikut.
Proses pemilihan kertas, tinta, dan rol pelat
01 Analisis kinerja bahan cetak
Karton putih berlapis-satu sisi yang digunakan dalam produk ini dibuat dengan mengaplikasikan lapisan putih pada salah satu sisi kertas dasar dan kemudian memprosesnya melalui dekorasi kalender. Jika kertas memiliki lapisan yang tidak rata atau terdapat kertas yang tidak dilapisi, maka kertas yang tidak dilapisi akan mengalami masalah seperti jalinan serat permukaan, permukaan substrat yang kasar dan tidak rata, serta celah serat yang lebih besar dari diameter titik pencetakan, sehingga titik-titik tersebut tepat berada di celah antar serat dan tidak dapat mentransfer tinta ke permukaan kertas, sehingga tidak mungkin untuk mereproduksi gambar di area ini.
Selama proses pencetakan, produk mungkin mengalami warna tinta yang tidak merata, hilangnya titik, dan permukaan pencetakan yang tidak rata karena permukaan kertas yang tidak rata. Kerataan permukaan kertas cetak dan penyerapan tinta pada lapisan merupakan faktor penting yang mempengaruhi kinerja pencetakan produk. Oleh karena itu, dalam hal pemilihan persyaratan kertas dasar dan pelapis permukaan, selain-pertukaran teknis mendalam dengan pabrik kertas, kami juga telah melakukan perbaikan proses dalam kondisi peralatan pencetakan kami sendiri, memaksimalkan kerataan permukaan kertas dan meningkatkan kemampuan beradaptasi pencetakan.
01
Pertama, pilih kertas dasar dengan kerataan yang baik, seperti Senbo Bowang SBS (kartu putih inti putih) atau Hongta Renheng SBS (kartu putih inti putih). Stabilitas kerataan permukaannya tinggi dan dapat diuji serta dibandingkan dalam berbagai skema untuk memilih skema yang lebih baik.
02
Kedua, meningkatkan efek pelapisan dari berbagai aspek seperti debugging peralatan pelapis kertas, kalender, dan scraper pelapis.
03
Ketiga, dengan menyesuaikan formula pelapis, kinerja penyerapan tinta pada kertas yang dilapisi dapat ditingkatkan, memastikan lapisan kertas kokoh, tanpa gelembung, goresan, dan permukaan kertas halus serta bebas kotoran; Pastikan kehalusan permukaan kertas di atas 400S, sehingga karton putih dapat bersentuhan erat dengan pelat cetak dan mengembalikan titik-titik pencetakan dengan jelas.
04
Keempat, untuk menghindari masalah kualitas pencetakan seperti pencetakan titik yang tidak akurat, warna tinta yang tidak merata, dan hilangnya titik selama proses pencetakan produk, dudukan pertama peralatan perlu diisi dengan bahan UV fading pada permukaan kertas untuk mencegah penetrasi tinta fleksografik UV dan secara efektif menghilangkan kulit tinta, meratakan lubang kertas, dan meningkatkan kehalusan permukaan kertas tembakau.
02 Pemilihan dan Kontrol Tinta Cetak
Pertama, dalam pemilihan tinta cetak, tinta-berbasis air rentan menyumbat roller mesh selama proses pencetakan dan harus dibersihkan dengan bahan pembersih profesional, sehingga mengakibatkan pencetakan terganggu dan tidak berkelanjutan serta mempengaruhi stabilitas warna; Tinta flexographic pengawet UV yang ramah lingkungan dapat mencapai pengawetan instan pada lapisan tinta di bawah iradiasi sinar UV, tanpa menempel atau menyumbat roller mesh, sekaligus secara efektif mengendalikan fenomena pembesaran titik dan memastikan kualitas yang stabil dan efisiensi produksi yang tinggi. Dapat menjaga kekencangan lapisan tinta, kestabilan kekentalan tinta, dan konsistensi warna cetakan, serta lebih melindungi lingkungan ekologis.
Kedua, ketebalan partikel tinta dan kekentalan tinta juga mempunyai pengaruh yang signifikan terhadap efek pencetakan dan kualitas produk pasca cetak. Jika ketebalan partikel tinta dan kekentalan tinta tidak dikontrol dengan baik selama proses pencetakan, maka akan menyebabkan tepi titik-titik produk cetakan menjadi berbulu, titik-titik berubah bentuk, titik-titik melebar, dan juga mempengaruhi jumlah perpindahan tinta; Bahkan menyebabkan rendahnya kemampuan beradaptasi dalam pasca-pemrosesan dan hot stamping produk, yang mengakibatkan masalah seperti kehilangan emas, pasta, dan bahkan ledakan tinta pada produk jadi. Oleh karena itu, ketebalan dan viskositas partikel tinta harus dikontrol secara ketat selama proses pengujian.
Karakteristik dan kemampuan beradaptasi roller versi 03
Dalam proses pencetakan warna dasar flexographic, rol mesh keramik memiliki karakteristik ketahanan cetak yang tinggi, ketahanan korosi, tahan suhu tinggi, lubang mesh teratur, dinding mesh halus, pelepasan tinta cepat, pembersihan mudah, dan keausan blade rendah. Mereka tidak hanya memiliki waktu penggunaan tunggal yang lama, tetapi juga memiliki masa pakai pelat cetak yang lebih lama; Lubang titik yang dihasilkan oleh teknologi pengukiran laser lebih dalam dan halus, sehingga lebih mendukung keseragaman transfer tinta dalam pencetakan.
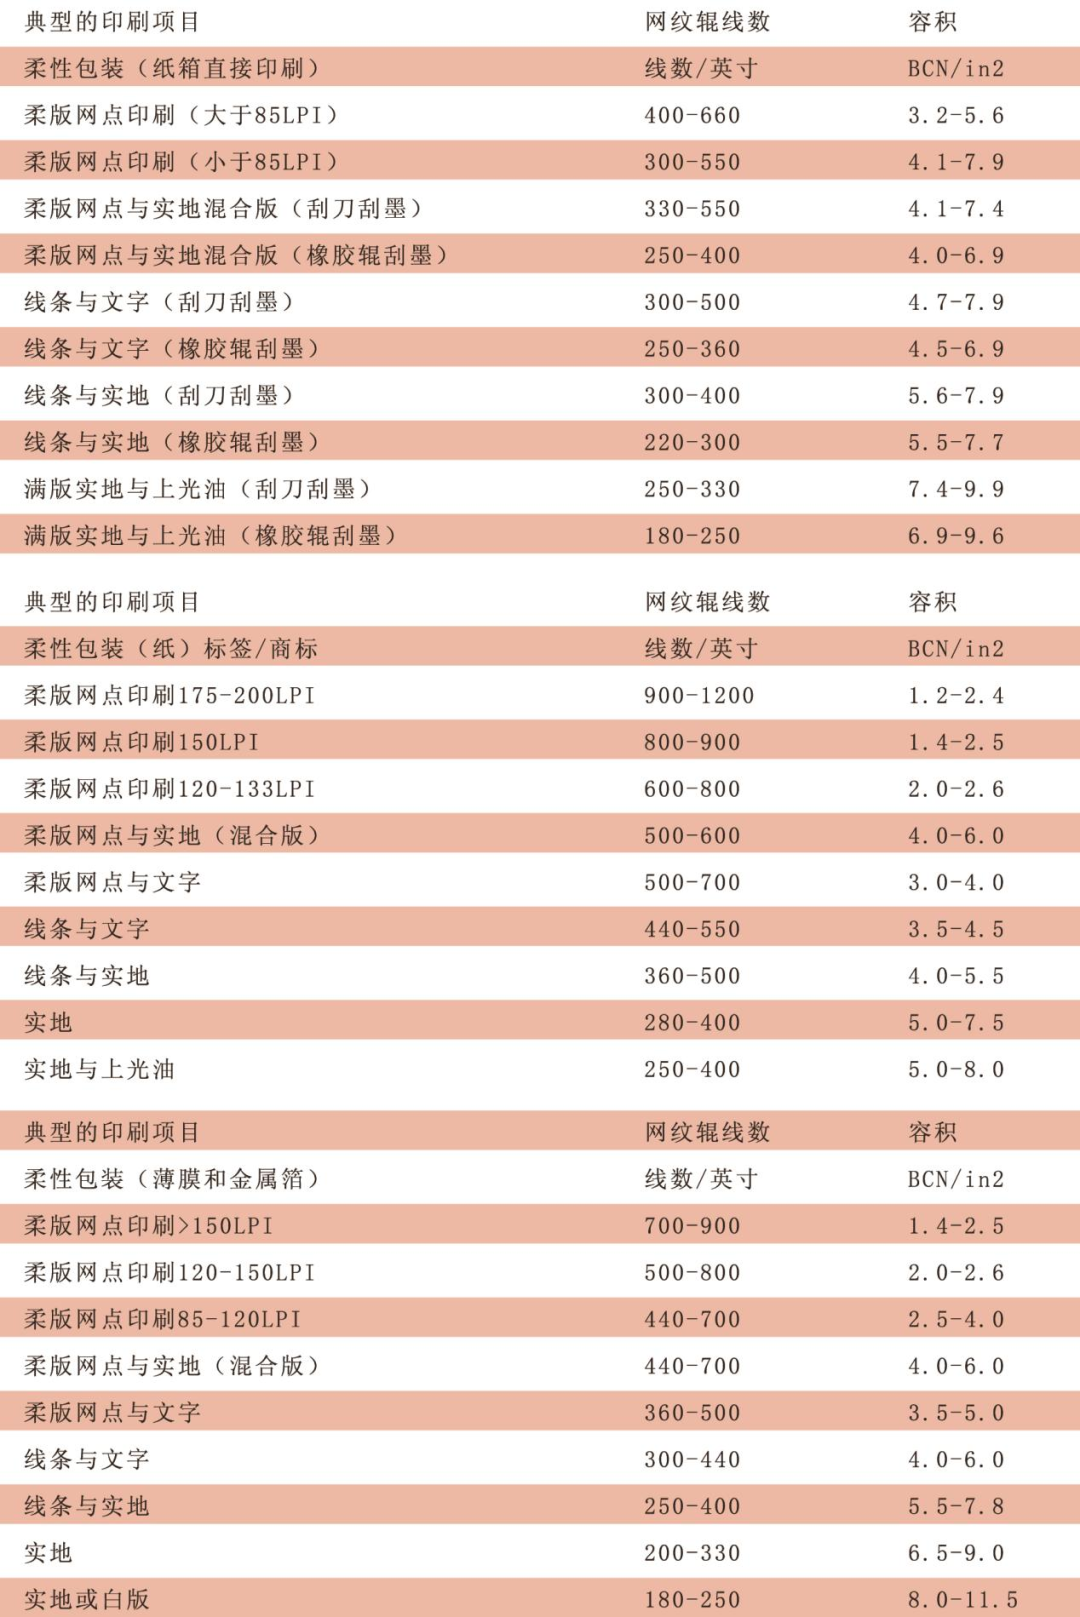
Pada saat yang sama, parameter terpenting dari rol jaring keramik adalah jumlah garis jaring dan jumlah tinta di lubang jaring. Semakin tinggi jumlah garis jaring, semakin tipis dan seragam lapisan tinta yang dapat terbentuk, serta semakin kaya tingkat ekspresi dan detail titik-titik tersebut. Selama proses pencetakan, ini dapat mengurangi perluasan titik dan mempertahankan laju transfer tinta yang konstan dan seragam. Jika ada masalah kualitas pada produk cetakan seperti transfer tinta yang tidak mencukupi untuk pencetakan titik berwarna terang, kerataan permukaan kertas yang terbatas, pencetakan di permukaan yang tidak akurat, hilangnya titik, dan bubuk atau rambut rontok selama proses pencetakan, kita perlu memilih dan menguji jumlah garis mesh dan jumlah pelapis lubang yang sesuai untuk roller mesh berdasarkan karakteristik bahan pencetakan, seperti yang ditunjukkan pada Tabel 1.
Tabel 1: Spesifikasi Beban Tinta dan Kabel Jaringan untuk Proyek Flexografis yang Umum Digunakan
Produk pada mesin pencetakan dan validasi proses
Melalui perencanaan awal dan pekerjaan persiapan, produk telah memenuhi persyaratan untuk pengujian mesin. Pengujian ini akan dilakukan secara bertahap untuk memastikan setiap pengujian mencapai tujuan yang diharapkan. Berdasarkan analisis perbandingan data kehalusan kertas karton putih berlapis satu sisi dari pabrik kertas yang berbeda selama bertahun-tahun di laboratorium pusat pengujian perusahaan kami, tidak sulit untuk melihat bahwa dibandingkan dengan kertas karton putih lapis impor, kertas karton putih lapis yang diproduksi di dalam negeri telah menjadi semakin canggih dalam hal teknologi pengolahan kerataan. Setelah membandingkan data pengujian bahan dari pemasok dalam negeri yang berbeda dan membandingkan hasil pengujian aktualnya pada produk pencetakan yang berbeda, Senbo Bowang SBS (stok kartu putih inti putih) dan Hongta Renheng SBS (stok kartu putih inti putih) dipilih sebagai kertas uji untuk percobaan ini. Mengingat dampak suhu dan kelembapan lingkungan terhadap hasil pengujian, suhu lingkungan pencetakan yang terlalu tinggi atau terlalu rendah akan menyebabkan perubahan viskositas tinta dan mempengaruhi kemampuan transfer tinta produk. Oleh karena itu, suhu lingkungan pengujian akan dikontrol pada 23 derajat ± 5 derajat dan kelembapan akan dikontrol pada 45% hingga 60%, yang pada dasarnya sesuai untuk suhu produksi normal.
Pada tahap pertama, roller mesh keramik sarang lebah dengan kandungan tinta mesh 13g/m2 diuji pada mesin, menggunakan susunan titik heksagonal beraturan 60 derajat. Ciri-cirinya adalah transfer tinta yang baik, embossing kecil, dan sedikit tanda. Namun selama proses pengujian, terdapat bopeng pada permukaan kertas, penumpukan lapisan tinta yang tebal, tarikan ke belakang, bahkan fenomena hujan meteor pada permukaan produk cetakan. Seperti yang ditunjukkan pada Gambar 2.
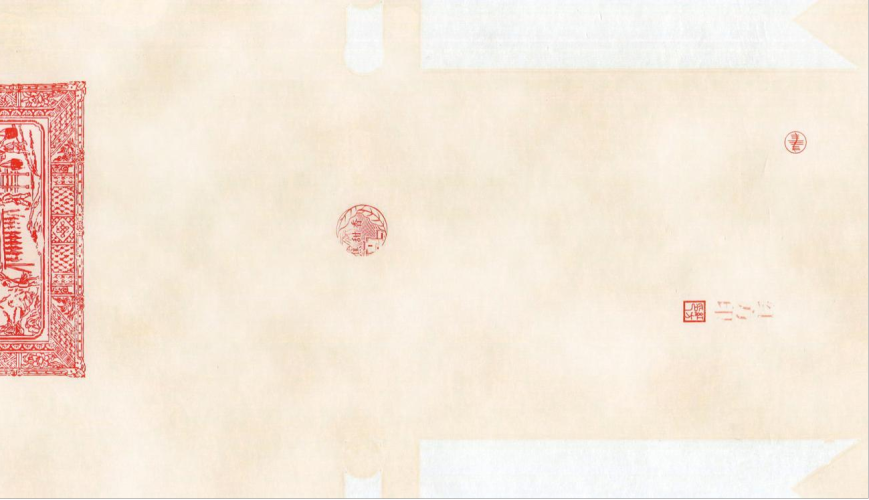
Gambar 2: Hujan meteor sepiring penuh muncul di permukaan bahan cetakan
Analisis di lokasi menunjukkan ada beberapa penyebab terjadinya fenomena hujan meteor. Pertama, bentuk sarang lebah pada rol jaring menyebabkan pencetakan tinta buruk dan lapisan tinta tidak rata; Kedua, kontrol yang tidak merata terhadap kedalaman lubang jaring yang diukir menyebabkan akumulasi lapisan tinta yang tidak merata. Oleh karena itu, dengan mengubah parameter seperti bentuk lubang jaring, volume tinta, dan jumlah garis titik pada roller mesh keramik dan mengujinya kembali pada mesin, akhirnya parameter proses roller mesh keramik ditentukan menjadi roller mesh diagonal dengan volume tinta mesh 9g, bentuk titik segitiga spiral, dan nomor garis titik 100I/cm (250I/in). Setelah diuji pada mesin, lapisan tinta tebal dan halus, tanpa ada fenomena tarikan atau tetesan tinta.
Pada tahap kedua, tinta dasar terang dengan kehalusan tinta berbeda diuji, dan beberapa skema menunjukkan daya rekat tinta yang buruk pada permukaan media, bintik-bintik gelap dan dalam pada permukaan produk cetakan, dan kilau produk cetakan yang buruk. Karena lapisan tinta yang tipis pada pencetakan offset, terdapat persyaratan yang tinggi untuk ukuran partikel pigmen dalam komposisi tinta. Ukuran partikel pigmen yang besar adalah penyebab utama kekasaran, bintik-bintik, dan buruknya kilap pada produk cetakan. Oleh karena itu, dengan memilih kehalusan tinta dari pemasok atau menyesuaikan proses pengembangan tinta untuk menyesuaikan kehalusan tinta, daya rekat tinta pada permukaan media dan kilap permukaan pencetakan meningkat pesat setelah pengujian ulang pada mesin, seperti yang ditunjukkan pada Gambar 3 dan Gambar 4.
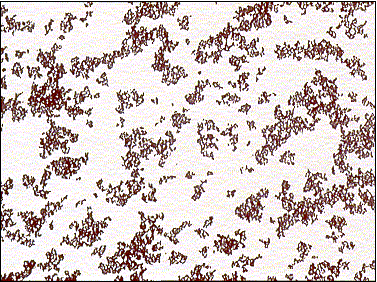
Gambar 3: Penggilingan pigmen yang buruk menyebabkan dispersi pigmen yang buruk
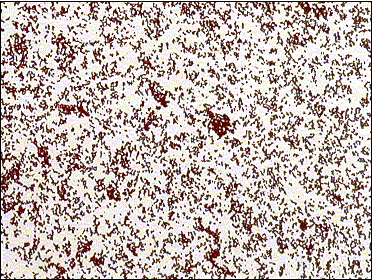
Gambar 4: Pigmen digiling dengan baik, menghasilkan dispersi pigmen yang seragam
Pada tahap ketiga, masalah penarikan kembali tinta terutama disebabkan oleh buruknya kekeringan tinta pada permukaan bahan cetakan selama proses pengujian. Cara pengolahannya adalah dengan meninggalkan sisa unit mesin cetak offset 8+2, dan mengosongkan kedua unit tersebut di belakang unit cetak flexographic. Hal ini di satu sisi dapat memperpanjang waktu pengeringan tinta pada permukaan bahan cetak, dan di sisi lain dapat membantu meningkatkan daya rekat tinta pada permukaan produk cetakan dengan mengontrol tekanan antar rol cadangan. Setelah pengujian mesin, pengeringan lapisan tinta dan fenomena penarikan kembali meningkat secara signifikan.
Tentu saja, selama proses pengujian, kita tidak boleh mengabaikan dampak kekentalan tinta terhadap efek pencetakan. Setelah beberapa kali proses debug dan verifikasi oleh teknisi penyesuaian tinta dan operator mesin, dipastikan bahwa viskositas dasar pencetakan flexographic UV kuning adalah 21 detik, dan viskositas pernis online berbasis air-yang cocok adalah 27 detik, yang dapat memastikan warna tinta seragam, permukaan besar rata, dan perlindungan ketahanan aus yang baik pada lapisan tinta pada produk cetakan.
Pada saat yang sama, kami juga dapat membandingkan stabilitas perbedaan warna warna dasar terang produk dan kompatibilitas antara warna dasar terang dan tinta warna spot lainnya untuk pencetakan overlay. Kesimpulannya, warna permukaan produk cetakan dengan tinta kuning berbasis air fleksografik adalah gelap dan kilapnya tidak tinggi, sedangkan ketebalan lapisan tinta tinta warna spot UV fleksografik rata dan warnanya cerah, seperti terlihat pada Gambar 5 dan Gambar 6.
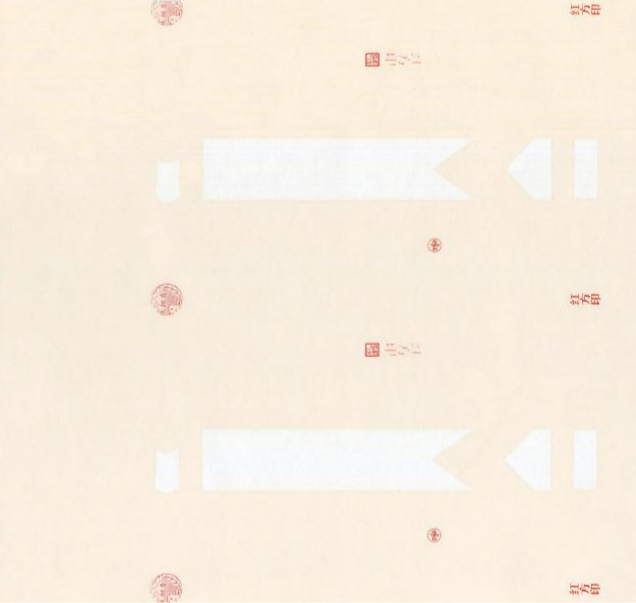
Gambar 5 Tinta kuning dasar berbasis air-Flexographic
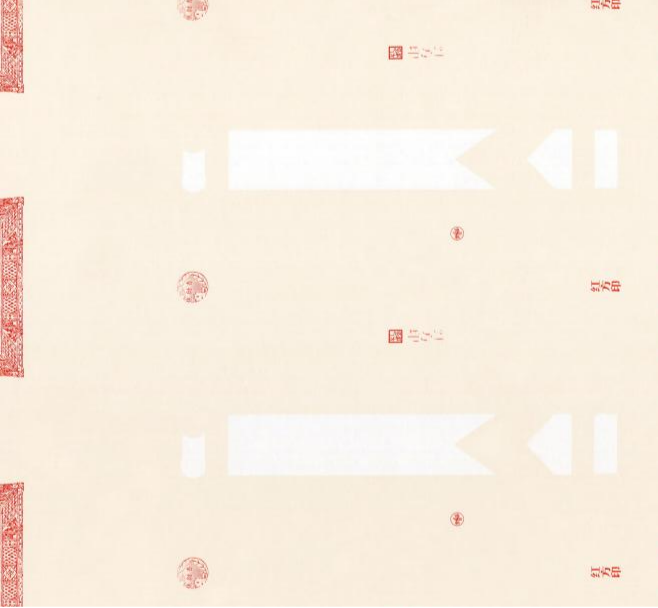
Gambar 6 Tinta kuning sol UV flexographic
Setelah mencapai tujuan di atas, kita juga harus mempertimbangkan cara meningkatkan stabilitas dan kemampuan beradaptasi pasca{0}}pemrosesan. Stabilitas mengacu pada apakah kekencangannya dipengaruhi oleh faktor eksternal seperti cahaya, panas, gesekan mekanis, tekanan, kelembapan, dll; Kemampuan beradaptasi pasca pemrosesan mengacu pada apakah ada risiko baru dan bahaya tersembunyi ketika produk memasuki tahap pemrosesan selanjutnya seperti sablon, hot stamping, embossing, die-cutting, dll. Oleh karena itu, pengujian modifikasi permukaan perlu dilakukan secara bersamaan. Pengujian telah menunjukkan bahwa penerapan pernis bening pada permukaan bahan cetakan dapat meningkatkan kerataan permukaan, meningkatkan perlindungan permukaan produk, meningkatkan ketahanan aus lapisan tinta, dan meningkatkan efek stempel panas pasca pemrosesan. Seperti yang ditunjukkan pada Gambar 7.
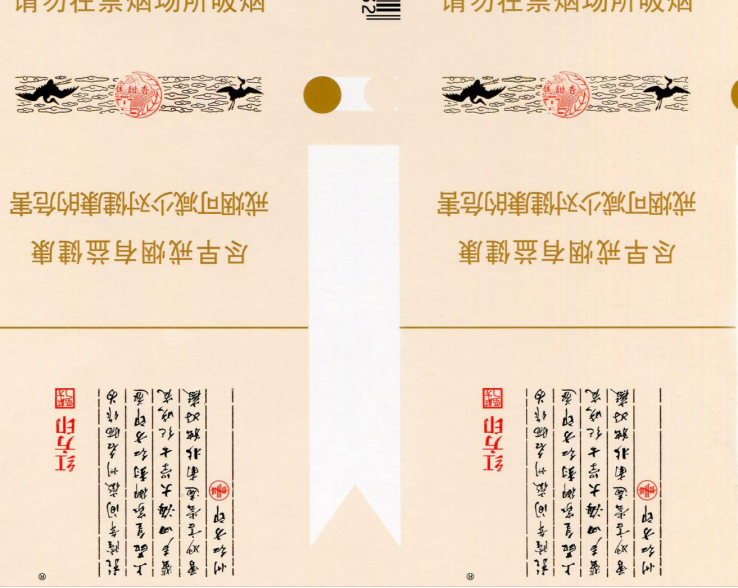
Gambar 7: Efek ketahanan panas pada bahan cetakan
Kita juga tahu bahwa sulit untuk mencapai lapisan permukaan yang seragam dan stabil di atas kertas, sehingga menimbulkan risiko terhadap stabilitas produk cetakan akhir. Dalam kasus perbedaan warna yang stabil dari warna dasar, verifikasi dan penentuan parameter roller mesh, dan penentuan dasar pengujian peningkatan proses, karena lapisan permukaan yang tidak rata pada beberapa kertas, mungkin ada fenomena tarikan dan fuzzing warna dasar. Kami telah kembali ke tahap awal pemilihan makalah. Jika kertas pasti memiliki bahaya tersembunyi seperti itu, kita dapat mempertimbangkan untuk melapisi permukaan kertas terlebih dahulu dengan lapisan penuh bahan pemudar UV pada unit pertama peralatan, dan membandingkannya dengan skema tanpa bahan pemudar UV. Efeknya-terbukti dengan sendirinya, dan bahaya yang tersembunyi juga dihilangkan, seperti yang ditunjukkan pada Gambar 8 dan Gambar 9.
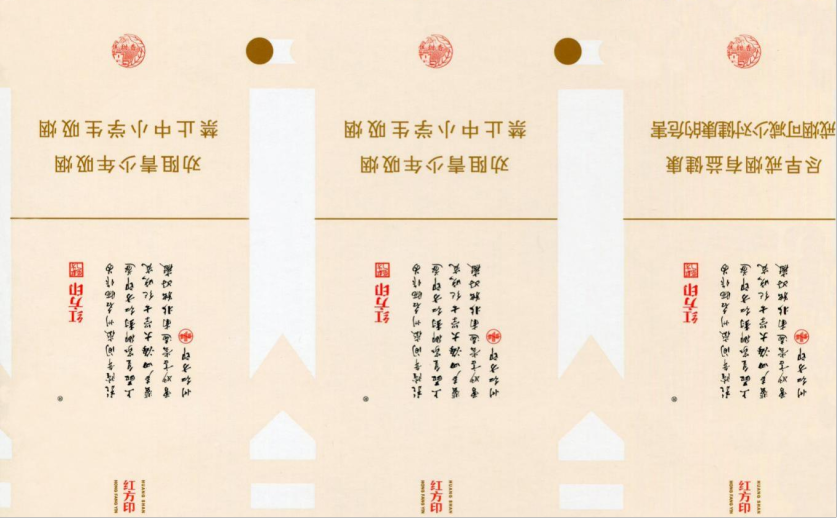
Gambar 8: Primer tanpa bahan UV fading
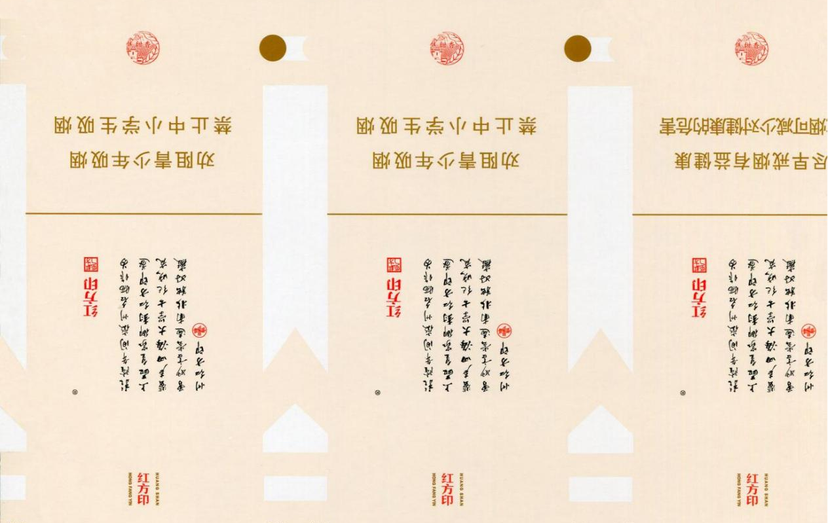
Gambar 9 Basis agen pemudaran UV
Pada produksi uji coba skala kecil{0}}tahap keempat, perlu memperhatikan pengaturan urutan warna pencetakan yang wajar, mengontrol secara ketat parameter proses selama produksi, dan menyesuaikan paralelisme antara roller mesh keramik, silinder pelat, dan silinder cetakan, serta tekanan di kedua ujung antara ketiga silinder. Kertas cetak diisi dengan bahan UV fading dari unit pertama dan kemudian dipindahkan ke unit pencetakan flexographic kedua. Operator mesin mengatur tekanan antara roller mesh keramik, silinder pelat, pelat resin dasar aluminium, dan silinder cetak dengan mengamati perpindahan tinta pada permukaan grafis pencetakan untuk memastikan kejernihan permukaan produk cetakan, seperti ditunjukkan pada Gambar 10 dan Gambar 11. Pelat cetak mengadopsi pelat resin berbahan aluminium, yang memiliki keunggulan akurasi overlay yang baik, tekanan dan ketahanan pencetakan, lapisan tinta datar, dan kecil deformasi.
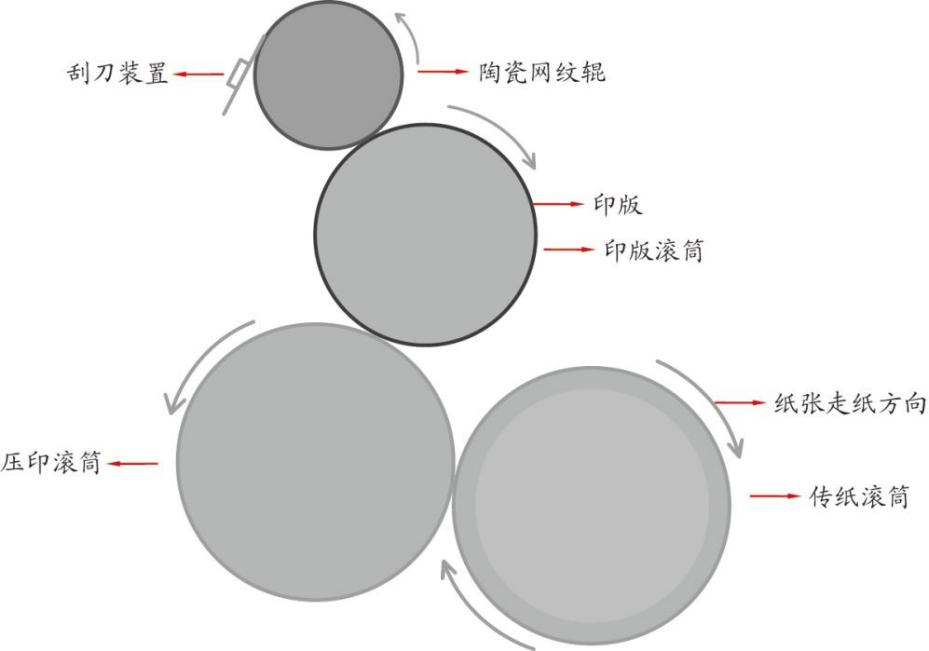
Gambar 10 Diagram skema unit pencetakan fleksibel mesin cetak offset Roland 8+2
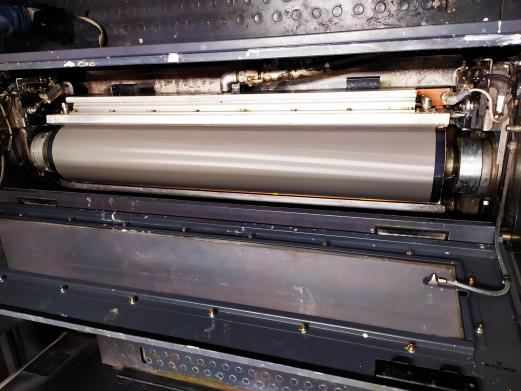
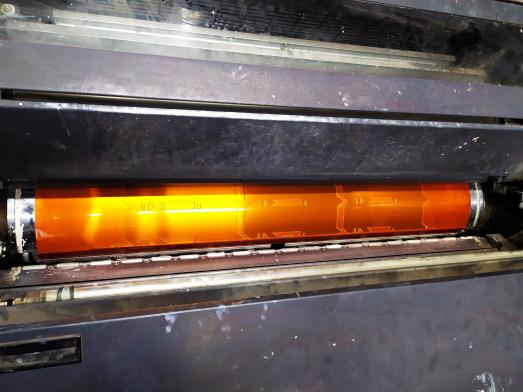
Gambar 11: Roller Mesh Keramik (kiri) dan Pelat Resin Aluminium (kanan) Unit Pencetakan Flexographic
Selama proses produksi, untuk memastikan efek pengeringannya, parameter pengeringan UV setiap unit kira-kira sebagai berikut. Unit pertama memiliki lampu UV dengan daya 7kW untuk menghilangkan zat pengencer, yang menyala sepenuhnya; Lampu UV warna dasar terang dari unit pencetakan flexographic kedua memiliki daya 12KW dan dihidupkan sepenuhnya; Lampu UV unit merah kedelapan memiliki daya awal 6KW dan menyala penuh; Ketiga lampu UV di bagian belakang mobil menyala penuh dengan daya 3×15KW; ketiga lampu infra merah menyala penuh dengan daya 90%, dan udara panas menyala penuh 100%. Lokasi pengujian ditunjukkan pada Gambar 12.
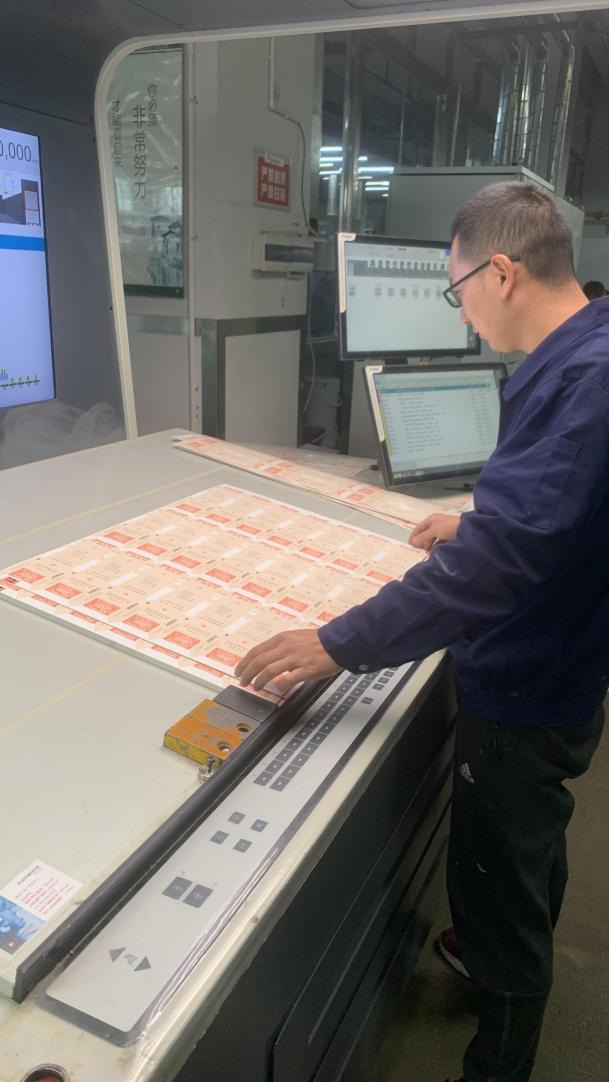
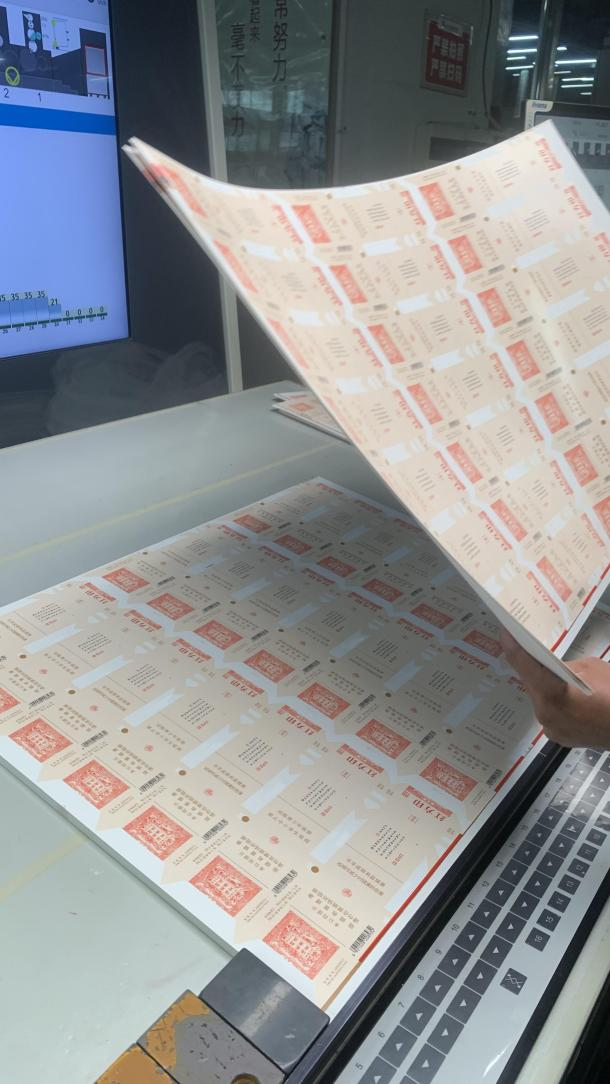
Gambar 12 Tes Online
Pada titik ini, seluruh pengujian dan{0}}produksi uji coba skala kecil telah selesai. Untuk produk bungkus rokok warna dasar terang, kami telah memodifikasi peralatan yang ada, menyesuaikan parameter proses seperti bentuk titik roller mesh keramik, jumlah garis mesh, dan volume tinta lubang mesh. Setelah memilih kerataan permukaan kertas, menyesuaikan ketebalan partikel tinta, menggunakan bahan UV fading sebagai bahan dasar untuk memperbaiki ketidakrataan permukaan kertas, dan menerapkan tinta pengawet UV yang ramah lingkungan, kami terus menyesuaikan parameter peralatan pencetakan fleksibel berperekat, dan akhirnya mencapai produksi massal produk warna dasar terang.
Tentu saja, penerapan kombinasi perekat lembut juga berlaku untuk produk warna dasar terang serupa. Ini memiliki signifikansi referensi yang besar. Penulis berharap dapat menginspirasi semakin banyak bahan, proses, teknologi, dll. baru untuk terus muncul dan berkontribusi pada peningkatan kualitas, perlindungan lingkungan hijau, konservasi energi, dan pengurangan konsumsi.