


Empat langkah mudah untuk membuat masterplate dengan dua pola laser holografik!
Bahan kemasan laser anti-pemalsuan banyak digunakan dalam kemasan rokok, kemasan anggur, kotak pasta gigi, kosmetik, kemasan obat, dan kemasan lainnya, serta iklan, album, dekorasi, dan bahan cetakan lainnya karena fungsi anti-pemalsuan, serta warna dan pola yang cemerlang, atau efek dinamis, 3D, dan lainnya. Kemasan semacam ini mempunyai dampak langsung dalam menghilangkan produk palsu dan jelek, serta mempromosikan dan mempromosikan produk. Penelitian dan pengembangan produk baru bahan kemasan laser anti-pemalsuan berfokus pada produk film laser holografik baru, dan kunci penelitian dan pengembangan adalah mengembangkan dan memproduksi pelat laser holografik dengan berbagai pola, kebaruan dan kualitas tinggi.
Karena mahalnya harga-peralatan pembuatan pelat laser holografik tingkat tinggi-dan kurangnya teknologi pembuatan pelat laser holografik-tingkat tinggi, pembuatan pelat laser holografik berkualitas tinggi sangat sulit dilakukan, dan hanya ada sedikit pelat yang unggul di pasaran, dan pola pelat laser holografik (800mm×600mm ke atas) relatif tunggal, sehingga pengembangan produk baru memiliki keterbatasan. Mengingat cacat pada teknologi yang ada, kami telah mengembangkan metode produksi induk laser dengan dua pola pelat laser holografik secara bersamaan, dan mengusulkan solusi, yaitu menggunakan pelat yang ada untuk melapisi pola dua pelat laser holografik pada satu pelat dengan cara produksi yang dipersonalisasi, dan mengembangkan versi baru.
Prinsip utama dari solusi teknis ini
Untuk memilih film pelapis yang sesuai, pertama-tama gunakan-mesin cetakan pelat tunggal-yang ditekan dengan keras untuk memilih versi dengan kedalaman alur garis interferensi pelat laser holografik yang relatif dalam untuk cetakan tunggal. Kemudian, gunakan mesin cetak jahitan tanpa pelat tekan ganda-untuk memilih pelat laser holografik dengan kedalaman alur garis interferensi yang relatif dangkal untuk pencetakan sekunder. Karena kedalaman alur garis interferensi pada cetakan kedua versi laser holografik tidak sedalam pada cetakan pertama, dan alur garis interferensi pada cetakan pertama tidak dapat tertutup seluruhnya, sehingga akan terdapat dua pola pelat laser pada film yang dicetak dua kali.
Film yang dicetak digabungkan secara langsung, lapisan informasi yang dicetak menghadap ke luar, dan kemudian pelat nikel emas diubah menjadi pelat nikel emas melalui pelapisan perak dan elektroforming, dan pelat induk laser dengan dua pola pelat laser holografik dapat dibuat pada waktu yang sama.
Rencana implementasi khusus
Pilih film yang-dilapisi sebelumnya{-dilapisi ganda dengan perataan lapisan yang baik dan lapisan tidak mudah terkelupas, tanpa masalah pewarnaan pada permukaan lapisan, dan lapisan perlu dicetak dengan pemadatan yang baik, kecerahan tinggi, dan area dingin dari lapisan berlapis ganda-tanpa pelat yang ditekan tidak terlihat jelas.
Pertama-tama, gunakan mesin cetakan-tunggal-yang ditekan dengan keras untuk memilih versi dengan kedalaman alur garis interferensi pelat laser holografik yang relatif dalam untuk pencetakan guna memastikan bahwa pemadatan dapat ditembus, dan tidak akan ada masalah seperti patah, pemutihan, dan pembungaan. Kemudian, gunakan mesin cetak jahitan tanpa pelat tekan ganda-dengan efek zona dingin pencetakan yang lebih baik, dan pilih pelat laser holografik dengan kedalaman alur garis interferensi yang relatif dangkal untuk pencetakan sekunder. Karena kedalaman alur garis interferensi pada pelat laser holografik yang dicetak kedua kali tidak sedalam pada cetakan pertama, maka alur garis interferensi pada cetakan pertama tidak dapat tertutup seluruhnya, sehingga akan terdapat dua pola pelat laser holografik pada film yang dicetak dua kali, seperti terlihat pada Gambar 1.
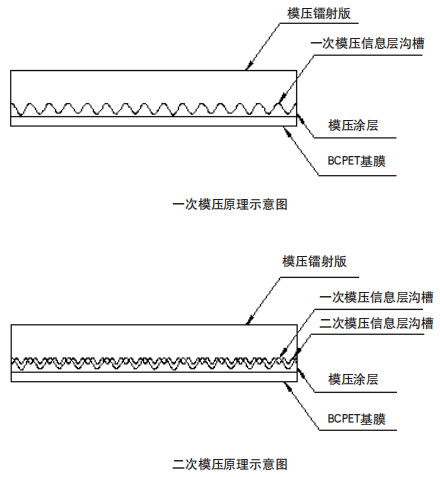 Gambar. 1 Diagram skema proses pola dua pelat laser holografik secara bersamaan
Kecerahan relatif cetakan pertama dan kedua dapat diatur dengan mengatur suhu roller pelat cetakan kedua. Film yang telah dicetak untuk kedua kalinya tidak dialuminisasi, dan langsung dikirim ke bengkel komposit untuk disambung dengan karton kaca, dan lapisan informasi cetakan menghadap ke luar, yang perlu memastikan kerataan permukaan komposit untuk menghindari lecet, goresan dan masalah lainnya. Terakhir, pilih dan potong selembar kertas komposit yang lebih besar dari-lingkar pelat yang dicap keras, periksa permukaannya apakah ada cacat, dan pelapisan peraknya. Setelah pelapisan perak, elektroforming dilakukan, dan pelat induk laser yang diperlukan dengan dua pola pelat laser holografik dapat dibuat, dan langkah spesifiknya adalah sebagai berikut.
(1) Pilih film yang-dilapisi sebelumnya-dilapisi ganda dengan perataan lapisan yang baik dan lapisan tidak mudah rontok, tanpa masalah pewarnaan pada permukaan lapisan, dan lapisan perlu dicetak dengan pemadatan yang baik, kecerahan yang relatif tinggi, dan efek zona dingin jahitan tanpa pelat ganda-yang ditekan lebih baik. Melapisi dan meratakan film yang telah dilapisi sebelumnya untuk memfasilitasi produksi pelapisan dan efek pencetakan yang lebih baik; Lapisannya tidak mudah terkelupas sehingga memudahkan proses pembuatan film dan proses peracikan, serta proses pelapisan dan pembalikan perak. Film yang-dilapisi sebelumnya-dapat menghindari masalah pewarnaan pada permukaan lapisan, dan juga memiliki efek pencetakan yang baik. Umumnya, lapisan laser transfer gravure atau lapisan laser komposit yang cocok untuk-pengepresan ganda tanpa lapisan pelat dipilih, yang memerlukan pembentukan film yang baik dan daya rekat yang relatif baik.
Lapisan pelapis harus memiliki kinerja pencetakan yang sangat baik, pemadatan yang baik, dan kecerahan tinggi; Selain itu, lapisan tersebut harus memiliki kinerja yang sangat baik dari lapisan film pelipit tanpa pelat yang dipres ganda-, dengan transisi yang baik di zona dingin dan tidak ada bayangan hitam yang terlihat jelas di zona dingin. Hanya dengan memilih-lapisan laser berkualitas tinggi, kita dapat memperoleh hasil yang baik dan membuat tata letak laser yang lebih baik.
(2) Pertama, gunakan mesin cetak-tunggal-yang ditekan dengan keras untuk mencetak satu kali, dan pilih versi dengan kedalaman alur garis interferensi yang relatif dalam pada pelat laser holografik. Kemudian gunakan mesin cetak jahitan tanpa pelat tekan ganda-untuk pencetakan sekunder, dan pilih versi dengan kedalaman alur garis interferensi pelat laser holografik yang relatif dangkal. Dengan mengatur suhu gulungan pelat cetakan kedua, kecerahan relatif cetakan pertama dan kedua disesuaikan.
Pada pencetakan pertama, mesin cetak-pelat tunggal-pengepres keras digunakan untuk mencetak, karena kekerasan rol karet cetakan yang tinggi, dapat mencapai kelas Shore D, tekanan rol karet cetakan lebih besar, yang dapat mencapai 50~60kg/cm2, yang dapat memastikan tingkat pemadatan yang lebih baik, dan kedalaman alur garis interferensi pelat laser holografik yang relatif dalam dapat dicetak pada lapisan informasi cetakan, agar tidak sepenuhnya merusak lapisan informasi cetakan pertama pada cetakan kedua. Saat memilih, Anda harus memilih versi dengan kedalaman alur garis interferensi yang relatif dalam dari versi laser holografik, seperti pola laser dengan kedalaman alur garis interferensi lebih dari 2U atau versi lensa kecil. Lingkaran pelat rol pelat yang ditekan keras harus dipilih sebanyak mungkin, yang kondusif untuk memaksimalkan ukuran arah jarak pelat selama pembuatan pelat, yang juga menentukan ukuran spesifikasi pembuatan pelat baru, dan umumnya perlu memilih rol pelat dengan lingkar pelat lebih dari 620mm, yang cocok untuk sebagian besar spesifikasi produk.
Pada pencetakan kedua,-mesin cetak lapisan pelat tanpa pelat bertekanan ganda dengan efek zona dingin yang lebih baik dapat memastikan bahwa tidak ada lapisan pelat dan tidak ada area gelap yang terlihat jelas, untuk memastikan bahwa tidak ada lapisan pelat dan bayangan yang jelas dalam seminggu setelah pelat ditekan dengan keras, dan untuk memastikan bahwa efek pelat laser holografik baru dan ukuran arah keliling pelat dimaksimalkan. Mesin cetak jahitan tanpa plat tekan ganda-adalah mesin press medium, dan kekerasan gulungannya adalah 95~98 derajat (kelas Shore A), yang lebih rendah dibandingkan dengan roller karet pengepres keras. Tekanan cetakan sekitar 25~30kg/cm2, yang lebih rendah dari tekanan rol karet pengepres keras, dan tingkat pemadatan akan lebih buruk daripada tekanan pengepres keras. Selain itu, versi laser holografik dengan kedalaman alur pinggiran interferensi yang relatif dangkal juga dipilih, seperti versi kolom cahaya cermin titik tinggi 400dpi atau versi laser biasa.
Sesuaikan suhu roller pelat cetakan kedua untuk menyesuaikan tingkat pemadatan cetakan kedua. Semakin tinggi suhu pelat rol cetakan kedua, semakin baik pemadatannya, dan semakin tinggi kecerahan pola lasernya. Pada saat yang sama, alur garis interferensi versi laser holografik cetakan pertama lebih rusak pada cetakan kedua, dan kecerahan pola laser cetakan pertama relatif rendah. Sebaliknya, kecerahan pola laser pada cetakan pertama relatif tinggi. Kecerahan relatif, sudut, posisi, dll. dari pola laser cetakan dua-waktu dapat dirancang dan disesuaikan secara individual berdasarkan suhu pencetakan dan pelat pemotongan serta operasi pencetakan.
Efek dan keuntungan teknis
Mengingat masalah bahwa hanya ada sedikit versi unggulan di pasaran dan pola versi laser holografik relatif tunggal, versi yang ada dapat digunakan untuk membuat pola dua versi versi laser holografik pada satu pelat melalui pencetakan sekunder dan superposisi dalam metode produksi yang dipersonalisasi untuk mengembangkan versi baru.
Skema ini mengatasi kekurangan dan kekurangan teknologi dan peralatan yang ada, menginovasi teknologi produksi pelat laser dengan dua pola pelat laser pada saat yang bersamaan, dan memecahkan masalah sedikitnya pelat unggulan di pasaran dan pola pelat laser yang relatif tunggal. Keuntungannya adalah versi yang ada dapat digunakan untuk melapiskan pola kedua versi pada satu pelat untuk mengembangkan lebih banyak versi baru; kedua, berbagai pelat laser dapat dipersonalisasi untuk memberikan lebih banyak ruang untuk pengemasan laser dan desain pencetakan; Ketiga, pengembangan teknologi pembuatan pelat dengan metode ini tidak sulit, efisiensi tinggi, dan biaya rendah.
Melalui metode pembuatan piring ini, piring yang lebih personal dapat dikembangkan sesuai kebutuhan desain. Teknologi ini juga dapat digunakan untuk menggabungkan berbagai metode pengenaan untuk melakukan lebih banyak kombinasi proses pembuatan pelat laser untuk memenuhi berbagai kebutuhan pelanggan, mengembangkan lebih banyak produk pengemasan laser, menghasilkan manfaat ekonomi yang lebih besar, dan memberikan dorongan baru ke dalam industri pengemasan warna-warni.