


Ketidakseimbangan Tinta dan Air dalam Pencetakan, Tingkat Kecacatan Meningkat Tajam
Selama perusahaan kami menggunakan mesin cetak Heidelberg CD102 untuk pencetakan empat-warna, kami menemukan ketidaknormalan yang signifikan pada pelat magenta pada area titik 50% dan 75% di bagian teks (Gambar 1), terutama diwujudkan dalam bentuk titik yang membesar dan tidak merata, gambar dan teks kabur, variasi warna yang mencolok selama pencetakan, dan peningkatan signifikan dalam konsumsi air oleh peralatan. Masalah-masalah ini menyebabkan warna cetakan memudar, berkurangnya saturasi, hilangnya gradasi midtone, dan peningkatan signifikan dalam tingkat kerusakan.
Penyebab Kesalahan
Staf pertama-tama memeriksa silinder cetak dan silinder umpan, memastikan bahwa pelumasan normal dan bantalan silinder bersih dan bebas dari serpihan. Namun, saat memeriksa tekanan pelat-rol tinta kontak, fluktuasi tekanan diamati. Melalui pemeriksaan sistematis, penyebab utama kesalahan akhirnya teridentifikasi: bantalan rol tinta kontak operator-pelat samping-berdiameter 80mm macet karena kekurangan pelumas. Selama pengoperasian mesin, selongsong bantalan diputar secara sinkron dengan pelat-rol tinta kontak, menyebabkan keausan parah pada mangkuk bantalan (Gambar 2). Keausan tersebut melebihi batas standar, mengakibatkan keausan yang dalam pada permukaan kontak rumah bantalan.
Saat peralatan dalam keadaan diam, rol tinta kontak-pelat 80mm dapat mempertahankan pergerakan yang relatif stabil di dalam mangkuk bantalan; namun, selama pencetakan di bawah cetakan, rol pertama-tama bersentuhan dengan rol tinta dalam satu arah, dan setelah dicetak, rol tersebut bersentuhan dengan rol tinta dan pelat cetak secara bersamaan. Setiap putaran mesin menyebabkan rol tinta kontak pelat-menghasilkan goyangan tidak beraturan di dalam wadah bantalan yang aus pada saat bersentuhan dengan pelat cetak. Fenomena ini awalnya merusak titik-titik yang dicetak, mengakibatkan titik menjadi kabur dan berubah bentuk seperti yang terlihat pada Gambar 1. Selain itu, goyangan pelat-kontak rol tinta saat bersentuhan dengan pelat cetak juga menyebabkan perubahan tekanan yang tidak teratur antara rol tinta dan dirinya sendiri, serta antara rol dan pelat cetak, yang dengan mudah menyebabkan goresan tinta selama pencetakan, sehingga menyebabkan ketidakseimbangan antara tinta dan air.
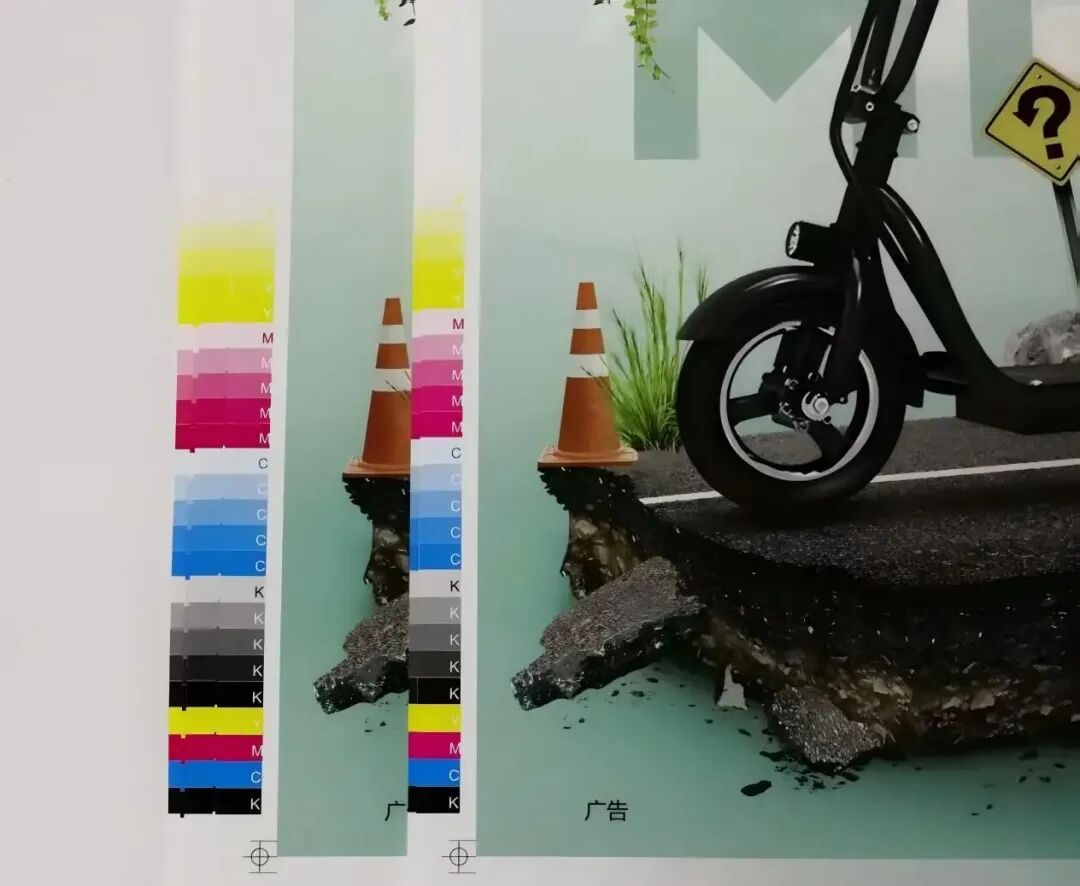
Gambar 1 Stempel bermasalah (kiri) dan stempel yang sudah disesuaikan (kanan)
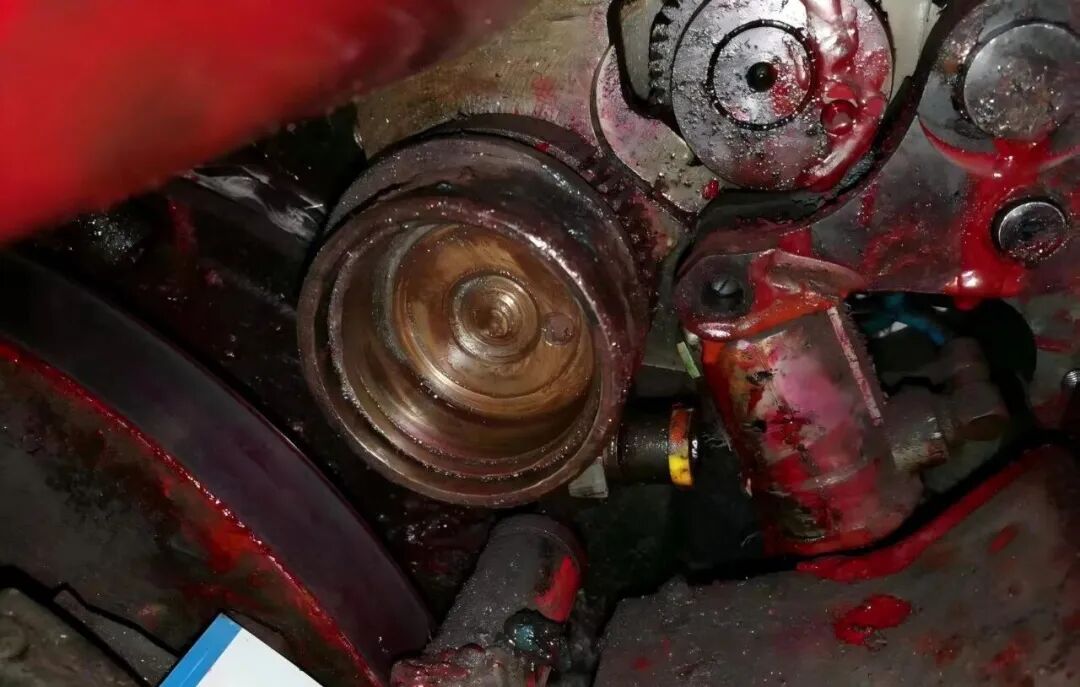 Gambar 2 Kondisi Keausan Shaft Bowl
Prosedur Perawatan Standar
Karena rol bentuk terutama bergantung pada gerakan rol tinta dan hanya melakukan sedikit perlambatan berkala saat bersentuhan dengan pelat, maka standar pada Gambar 3 harus benar-benar diikuti saat menyesuaikan tekanan pencetakan. Rasio tekanan antara roller formulir dan roller tinta harus 1 mm lebih tinggi dari tekanan pada pelat. Jika tekanan antara penggulung formulir dan pelat lebih besar daripada tekanan pada penggulung saluran, kecepatan penggulung formulir akan melambat secara tidak teratur, sehingga menyebabkan perpindahan tinta yang tidak merata, masalah air dan tinta yang berlebihan, dan pada akhirnya warna tinta menjadi tidak stabil.
Dalam produksi sebenarnya, ketika staf memeriksa tekanan roller formulir setiap hari, mereka biasanya hanya fokus pada tekanan antara roller formulir dan pelat, mengabaikan tekanan dengan roller saluran. Berikut ini adalah prosedur pemeliharaan standar:
(1) Pembersihan Shutdown: Matikan aliran listrik dan tempelkan tag pengunci, kemudian gunakan bahan pembersih khusus untuk menghilangkan lapisan tinta secara menyeluruh pada permukaan rol dan serpihan logam di rumah bantalan.
(2) Penggantian Komponen: Ganti rakitan bantalan pabrikan asli (termasuk bantalan bantalan/bola/penahan); sebelum pemasangan, lakukan pembersihan ultrasonik dan peniupan nitrogen untuk memastikan-pemasangan bebas kontaminasi.
(3) Kalibrasi Tekanan: Kalibrasi menggunakan film uji tekanan Heidelberg (seperti yang ditunjukkan pada Gambar 3).
(4) Tentukan Standar Tekanan: Lebar tanda tinta antara rol formulir dan rol tinta harus 4 ± 1 mm; lebar kontak dengan pelat harus diatur ke 4-1 mm.
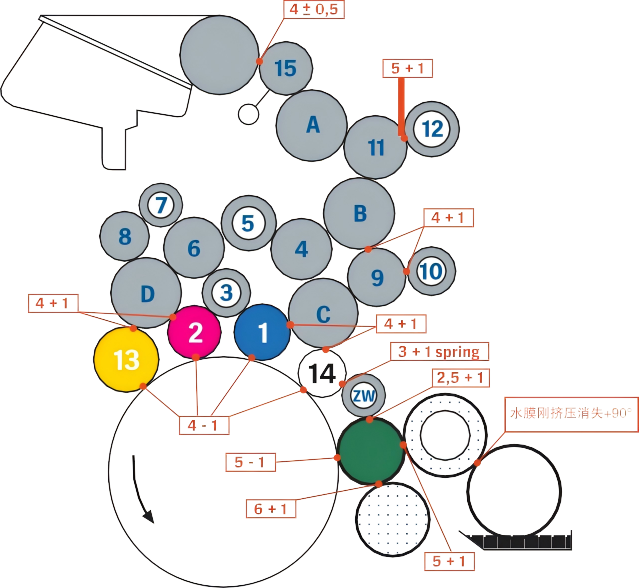
Gambar 3 Standar Penyesuaian Tekanan Pencetakan
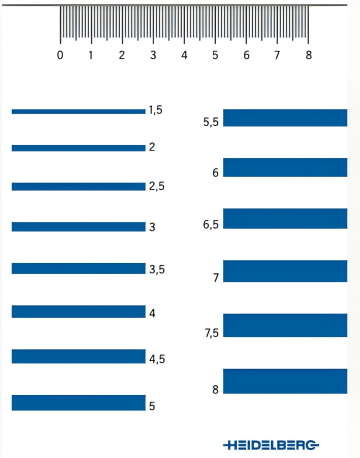
Gambar 4 Film uji stres Heidelberg
Efek pemeliharaan
Setelah pemeliharaan terstandarisasi, kualitas peralatan dan produk cetakan telah meningkat secara signifikan, dan semua indikator telah kembali ke kisaran normal:
(1) Nilai peningkatan outlet sebesar 50% pada versi magenta berfluktuasi bolak-balik dari 22%~45% sebelum pemeliharaan menjadi sekitar 18% (sesuai dengan persyaratan peningkatan outlet sebesar 17±3%).
(2) Kehalusan gradien tingkat gradien kepadatan titik 75% meningkat sebesar 40%, dan tidak ada perubahan warna yang jelas selama proses pencetakan.
(3) Data pemantauan produksi terus menerus selama 8 jam menunjukkan bahwa konsumsi air pencetakan (setelah perbaikan unit yang rusak) berkurang 20%, dan tingkat sisa berkurang dari 22% menjadi 0,2%.
(4) Pemantauan stabilitas peralatan menemukan bahwa selama 72 jam pengoperasian terus menerus, pencitraan termal inframerah menunjukkan bahwa suhu bantalan rol pelat stabil dalam kisaran normal 40±2 derajat, dan tidak ada puncak abnormal dalam analisis spektrum getaran.
Analisis masalah
01/ Cacat dalam mekanisme pemeliharaan
Salah satu penyebab utama kegagalan ini adalah adanya cacat yang nyata pada mekanisme pemeliharaan peralatan, dan pengoperasian terkait melanggar persyaratan manual pemeliharaan peralatan, yang menetapkan bahwa rol tinta perlu dibongkar setiap bulan, kondisi bantalan harus diperiksa, ditambahkan oli pelumas dan tekanan rol tinta harus disesuaikan dengan cara yang standar. Selain itu, selama pemeliharaan sebelumnya, pengukur rasa biasa secara keliru digunakan sebagai pengganti film pendeteksi lebar jejak tinta khusus Heidelberg, yang mengakibatkan penyimpangan pengaturan celah sebesar 2,2 mm, dan tekanan rol tinta secara keliru disetel ke 6,2 mm (55% melebihi nilai standar), mengakibatkan beban berlebih pada bantalan.
Ketika lekukan normal rol karet adalah 4mm, tekanannya adalah 18N; Ketika lekukan mencapai 6mm, tekanan meningkat menjadi 63,5N, dan ketika lekukan mencapai 8mm, tekanannya mencapai 149N. Semakin besar lekukan, semakin cepat keausan peralatan, semakin tinggi konsumsi tinta dan cairan peredam, serta peningkatan konsumsi listrik. Pada saat yang sama, tekanan yang berlebihan akan menyebabkan akumulasi panas yang nyata pada rol karet, suhu yang lebih tinggi, dan lekukan yang lebar, yang akan meningkatkan tekanan aktual dalam proses pencetakan secara nonlinier, sehingga mempercepat pengerasan rol karet. Meskipun kekerasan rol karet dapat meningkatkan ketahanan terhadap korosi sampai batas tertentu, hal ini akan secara signifikan mengurangi kapasitas transfer air dan tinta, meningkatkan kehilangan tinta pada peralatan pencetakan, dan keausan grafis pelat cetak. Oleh karena itu, tanpa mempengaruhi kualitas pencetakan, tekanan rol karet harus dikurangi sebanyak mungkin, dan nilai minimum yang ditentukan oleh pabrikan harus dijaga agar tetap optimal.
02/ Lakukan perawatan rol karet dengan baik
Perawatan harian rol karet perlu membentuk proses standar, dan tekanan pelat perlu diperiksa selama serah terima harian; Selama perawatan mingguan, penting untuk fokus pada pemeriksaan tekanan rol pelat dan rol tinta, dan melakukan pekerjaan dengan baik dalam pemeliharaan rol tinta pelat untuk memastikan bahwa rol pelat selalu dijaga dalam kondisi yang relatif stabil selama produksi.
Permukaan rol karet baru harus tidak rata, dan terasa sedikit sepat saat disentuh (Gambar 5), untuk memastikan perpindahan lapisan air dan tinta secara merata. Dalam proses penggunaan jangka panjang, karena kontak terus-menerus dengan tinta, cairan peredam dan berbagai pelarut setiap hari, ditambah dengan pengaruh lingkungan luar, kekerasan roller karet baru biasanya akan meningkat setelah beberapa waktu penggunaan, yang merupakan keadaan normal. Jika penyusutan dan pengerasan rol karet ringan, karakteristik perpindahan tinta dapat dipertahankan dengan mengatur tekanan secara tepat.
Meningkatnya kekerasan rol karet juga berarti bahwa serbuk kertas wol kertas dan zat teroksidasi dalam larutan peredam telah mengendap pada permukaan rol, membentuk lapisan film yang mengeras. Film yang mengeras ini harus dihilangkan secara berkala (Gambar 5) untuk mencegahnya terus mengeras dan mengkilat, yang dapat menyebabkan ketidakstabilan dalam transfer tinta dan transfer air. Ketika permukaan mengeras, bahan kaca yang kotor harus dihilangkan dengan pasta penghilang kalsium selama perawatan.
Pemilihan bahan pembersih merupakan faktor paling penting dalam menentukan umur roller karet. Meskipun deterjen yang mudah menguap mudah menghilangkan endapan yang mengeras di permukaan, deterjen tersebut juga akan menyebabkan penyusutan pada rol karet. Penggunaan bahan pembersih yang tidak tepat juga akan menyebabkan pemuaian, kontraksi dan deformasi pada rol karet, mempengaruhi kestabilan tekanan antar rol karet, bahkan menimbulkan korosi pada pipa, cincin penyegel, cat mesin, dan bahkan selimut karet. Oleh karena itu, air pencuci mobil semi-berbasis air-dan rendah-VOC harus dipilih. Setelah perawatan, roller karet perlu dikembalikan ke nuansa roller karet baru agar dapat dipasang pada tempatnya. Tidak ada jalan pintas dalam pemeliharaan, dan pemeliharaan harus dilakukan terus-menerus.
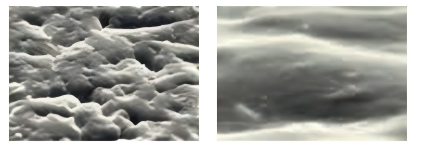
Gambar 5 Permukaan roller karet baru (kiri) dan permukaan roller karet berlapis kaca (kanan)
Kunci kualitas produk cetakan terletak pada keseimbangan antara air dan tinta, dan roller air pelat serta roller tinta memainkan peran penting dalam menjaga keseimbangan ini. Dalam produksi sehari-hari, berbagai masalah kualitas yang disebabkan oleh penyesuaian yang tidak tepat atau keausan roller karet sering terjadi. Oleh karena itu, penting untuk memeriksa dan menguji rol karet secara teratur, dan melakukan perawatan rutin serta penyesuaian permukaan, diameter, dan tekanan roller untuk memastikan bahwa setiap roller berada dalam kondisi yang sesuai. Saat menyesuaikan peralatan, prosesnya harus berdasarkan-data dan terstandarisasi, sehingga berkontribusi terhadap-pengembangan industri yang berkualitas tinggi.