


Dibutuhkan trik! Proses hot stamping pada bungkus rokok telah ditingkatkan sehingga memudahkan peningkatan kualitas dan efisiensi
Perspektif industri: berbagai tantangan dan peluang dalam produksi bungkus rokok
Sebagai ciri khas produk tembakau, bungkus rokok mempunyai tugas penting dalam mengkomunikasikan merek, dan efek visualnya akan secara langsung mempengaruhi keputusan pembelian konsumen. Hal ini mengharuskan bungkus rokok tidak hanya memiliki-kualitas pengerjaan kelas atas, namun juga memiliki pengakuan yang sangat baik dan kinerja anti-pemalsuan tertentu. Proses stempel panas aluminium elektrokimia memindahkan aluminium foil elektrokimia dengan tekstur logam ke permukaan barang cetakan dengan mengontrol suhu dan tekanan secara tepat, dan karakteristiknya secara sempurna memenuhi kebutuhan bungkus rokok akan teknologi, pengenalan, dan kinerja anti-pemalsuan, sehingga banyak digunakan dalam produksi bungkus rokok.
Sebagai subdivisi penting dari percetakan kemasan, percetakan bungkus rokok memiliki ciri batch produksi yang besar dan standar kualitas yang tinggi. Di bawah panduan kebijakan "konservasi ketat dan penolakan terhadap limbah", industri tembakau telah terlibat secara mendalam dalam peningkatan kualitas, pengurangan biaya, dan peningkatan efisiensi selama bertahun-tahun, dan kini telah memasuki tahap mengatasi kesulitan. Dalam hal ini, perusahaan percetakan bungkus rokok harus segera memanfaatkan potensi mereka melalui inovasi teknologi dan optimalisasi aliran proses untuk mengatasi berbagai tantangan seperti peningkatan permintaan pelanggan dan meningkatnya tekanan biaya.
Saat ini, proses stempel panas pada bungkus rokok pada dasarnya menunjukkan empat karakteristik utama: banyak titik stempel panas, pola stempel panas yang halus, bahan stempel panas yang kaya dan beragam (seperti kertas timah polos, kertas laser, kertas anti-pemalsuan, dll.), dan berbagai proses (seperti stempel panas terlebih dahulu lalu pencetakan offset, stempel panas pertama, lalu sablon, dll.). Dengan penerapan teknologi kode QR yang komprehensif dalam pencetakan bungkus rokok, pelanggan menuntut akurasi proses dan ketepatan waktu pengiriman yang lebih tinggi. Dalam konteks ini, bagaimana mencapai pemanfaatan bahan aluminium elektrokimia secara efisien dan peningkatan efisiensi produksi yang berkelanjutan secara alami menjadi perhatian utama perusahaan dalam proses hot stamping.
Analisis masalah: Dilema pemborosan material metode tarikan langsung dalam situasi khusus
Jumlah aluminium elektrokimia terutama ditentukan oleh lebar aluminium elektrokimia dan panjang lompatan aluminium elektrokimia. Di bawah metode tarik langsung konvensional, lebar aluminium elektrokimia=lebar pola hot stamping Margin di kedua sisi (margin di kedua sisi mengacu pada lebar aluminium elektrokimia yang 6~10mm lebih lebar dari pola hot stamping untuk mencegah ayunan aluminium elektrokimia selama produksi dan hot stamping di kedua sisi pola tidak lengkap). Namun, ketika pola hot stamping sempit (seperti yang ditunjukkan pada Gambar 1, pola hot stamping "persegi" hanya lebarnya 7mm), dan proses hot stamping perlu dijalankan pada kecepatan mesin tinggi 6000 lembar/jam, lebar aluminium elektrokimia harus ditingkatkan menjadi lebih dari 20mm untuk memastikan bahwa aluminium elektrokimia yang dipanggang pada suhu tinggi tidak mengalami kondisi abnormal seperti deformasi aluminium foil, berat stempel panas, atau bahkan kerusakan foil selama penggerak tekanan roda pengumpan foil.
Mengacu pada data di atas (tidak mempertimbangkan langkah lompatan aluminium elektrokimia untuk saat ini), tingkat pemanfaatan aluminium elektrokimia adalah [(7 10)/20]× 100%=85% sesuai dengan kelonggaran 10mm di kedua sisi. Jika kelonggaran pada kedua sisi dihitung sebesar 6mm, tingkat pemanfaatan aluminium elektrokimia hanya [(7 6)/20]×100%=65%.
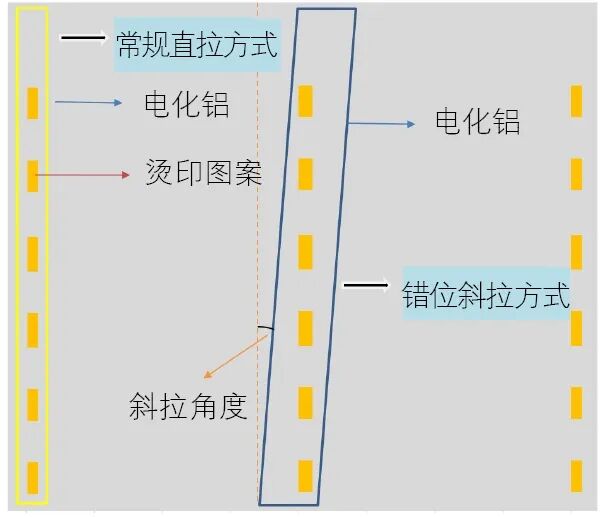
Gambar 1 Contoh Metode Tarik Lurus Konvensional dan Metode Tarik Diagonal Staggered
Penyempurnaan proses tarikan diagonal aluminium elektrokimia adalah metode penanganan aluminium khusus yang dirancang untuk situasi khusus dengan pola cap{0}}panas yang relatif sempit. Hal ini bertujuan untuk meningkatkan pemanfaatan aluminium elektrokimia sekaligus memastikan kelancaran proses hot stamping. Seperti yang ditunjukkan dalam "Metode Tarikan Diagonal Terhuyung" pada Gambar 1, dengan menyesuaikan arah diagonal aluminium elektrokimia pada pelat sarang lebah stempel panas, aluminium diubah dari metode tarikan lurus konvensional menjadi metode tarikan diagonal. Hal ini memungkinkan pemanfaatan ruang sisa di samping secara cerdik setelah tarikan diagonal untuk pencetakan panas yang terhuyung-huyung, sehingga mencapai pemanfaatan aluminium elektrokimia yang lebih efisien.
Verifikasi dan Implementasi: Perbandingan Data Sebelum dan Sesudah serta Berbagi Pengalaman Praktek
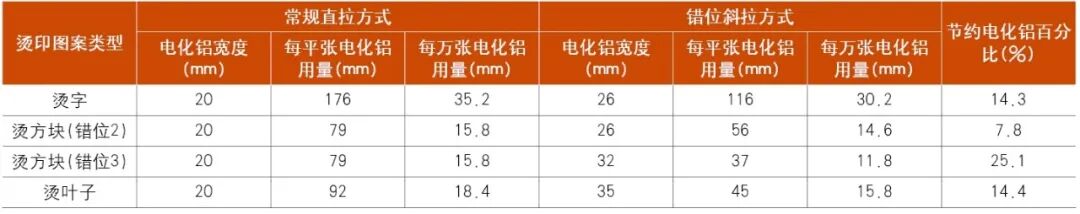
Gambar 2 secara visual menunjukkan tata letak posisi stempel panas-baris datar pada beberapa produk kemasan rokok, serta perbandingan efek stempel panas-yang sebenarnya dari aluminium elektrokimia dengan metode tarikan lurus konvensional dan tarikan diagonal terhuyung. Tabel 1 memberikan perbandingan data terperinci, yang selanjutnya memverifikasi perbedaan penggunaan aluminium elektrokimia untuk beberapa produk saat menggunakan metode tarikan lurus konvensional versus metode tarikan diagonal yang terhuyung-huyung, sehingga memberikan dukungan data yang kuat untuk efektivitas peningkatan ini.
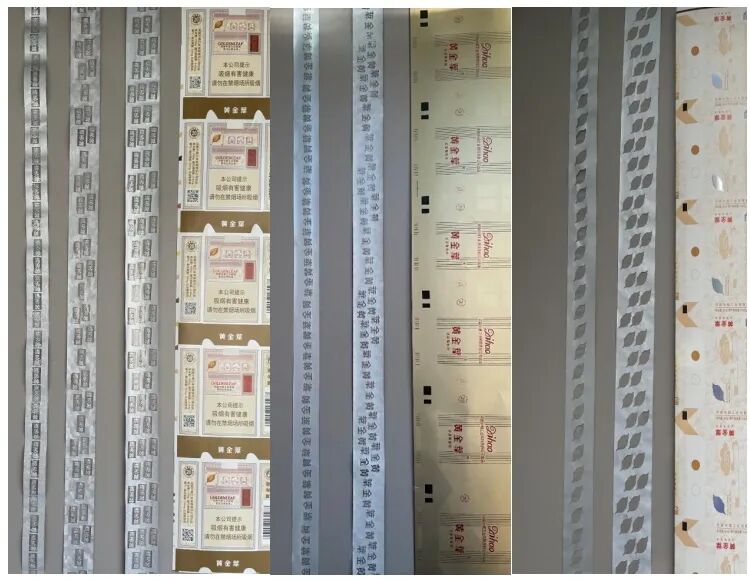
Gambar 2 Posisi emboss berbagai produk bungkus rokok dan diagram efek tarikan lurus konvensional dan tarikan diagonal terhuyung-huyung
Tabel 1 Penggunaan aluminium foil dan perbandingan antara metode tarik lurus konvensional dan metode tarik diagonal terhuyung
Dalam praktiknya, jumlah ketidaksejajaran pada hot stamping miring offset tidak tetap, tetapi perlu disesuaikan sesuai dengan tingkat pemanfaatan aluminium yang diendapkan secara elektrokimia dan efek hot stamping yang sebenarnya. Gambar 3 menyajikan perbandingan efek penerapan jumlah ketidaksejajaran yang berbeda untuk beberapa produk selama hot stamping miring offset. Terlihat bahwa peningkatan jumlah misalignment diiringi dengan pelebaran aluminium foil dan peningkatan sudut kemiringan. Meskipun hal ini dapat meningkatkan tingkat pemanfaatan aluminium foil sampai batas tertentu, ketika peralatan beroperasi pada kecepatan tinggi, kemungkinan tepi terlipat, berkerut, berayun, dan mencetak berlebih (kebanyakan tumpang tindih lateral antara pola yang tidak selaras) juga meningkat. Oleh karena itu, berbagai faktor perlu dipertimbangkan secara komprehensif, menyeimbangkan tingkat pemanfaatan aluminium foil dengan kelancaran operasi stamping, dan memastikan hasil produksi yang optimal.
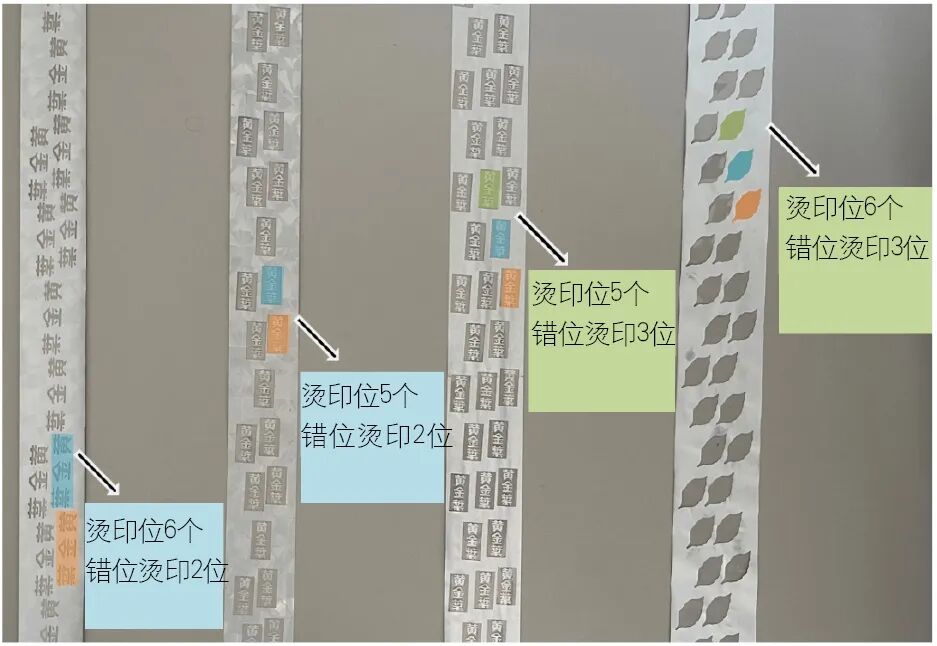
Gambar 3 Perbandingan efek penerapan beberapa produk dengan jumlah posisi tidak sejajar yang berbeda selama hot stamping miring:
Dari segi perhitungan langkah, meskipun cara perhitungan stempel miring aluminium foil berbeda dengan stempel lurus konvensional, namun prinsip intinya tetap sama. Saat menghitung langkah, Anda hanya perlu mengurangi jumlah posisi stempel yang tidak sejajar dari jumlah posisi stempel asli untuk mendapatkan jumlah posisi stempel pada metode stempel miring. Panjang pola stempel asli dan jarak asli antara posisi stempel tetap tidak berubah dan langkah-langkahnya masih dihitung berdasarkan metode stempel lurus konvensional. Sedangkan untuk jarak horizontal antara dua posisi stempel yang tidak sejajar, dapat disesuaikan dengan-menyesuaikan sudut kemiringan aluminium foil.
Perlu dicatat bahwa karena langkah aluminium foil (dilambangkan sebagai a) dihitung berdasarkan mode pengecapan lurus, panjang langkah aluminium foil yang telah ditetapkan sebelumnya (a) akan menyimpang dari panjang aluminium berjalan sebenarnya (dilambangkan sebagai c) ketika beroperasi dalam mode miring:
Misalkan sudut kemiringannya adalah A, maka a=c × cosA. Ketika A=0, a=c; ketika A > 0, c > a.
Penyimpangan ini dapat menyebabkan hasil stempel sebenarnya pada aluminium foil berbeda dari efek yang diharapkan yang ditetapkan selama penghitungan langkah. Dalam hal ini, operator perlu berulang kali mencoba dan mengatur panjang pola stamping asli, jarak antar posisi stamping, jarak vertikal pola stamping, dan data lainnya sesuai dengan hasil stamping pada aluminium foil, sehingga parameter seperti jarak stamping dan panjang langkah secara bersamaan memenuhi persyaratan operasional proses stamping, memastikan stabilitas kualitas produk dan kelancaran proses produksi.
Inovasi bukannya di luar jangkauan; itu tersembunyi dalam setiap detail produksi sehari-hari. Percikan inspirasi atau sedikit penyesuaian dalam prosesnya dapat membawa perubahan yang signifikan. Inovasi adalah kekuatan pendorong utama dan landasan kompetitif pengembangan usaha. Kita harus mendorong karyawan untuk terus bereksplorasi, mengumpulkan inovasi kecil menjadi terobosan besar, dan bekerja sama untuk memajukan perusahaan dan industri ke tingkat yang lebih tinggi.